

آیا تا به حال حساب کردهاید که توقفهای ناگهانی (Unplanned Downtime) خط تولید یا ضایعات کوچک روزانه، سالانه چند میلیارد تومان از سود کارخانه شما را به هدر میدهد؟
موثرترین راهکار بهینهسازی تولید چیست؟
کلیدیترین و کارآمدترین راهکار در بهینهسازی فرآیند تولید، «شناسایی و رفع گلوگاههای خط ساخت (Bottleneck Management)» مبتنی بر تئوری محدودیتها (TOC) است. هرگونه بهبود در بخشهایی که گلوگاه نیستند، تاثیری بر خروجی کل کارخانه ندارد. برای اجرای این راهکار، دسترسی به دادههای لحظهای سالن تولید و استقرار ابزارهایی مانند نرم افزار تولید و بهای تمام شده برای تحلیل OEE و بهای تمامشده هر دستور کار (Work Order) الزامی است.
در این مقاله، ۷ راهکار عملی و اولویتبندیشده را بررسی میکنیم که به شما کمک میکنند بدون نیاز به سرمایهگذاری سنگین جدید، بهرهوری و حاشیه سود کارخانه را ارتقا دهید.

از چه روشهایی برای بهینهسازی فرایند تولید استفاده میشود؟
انتخاب متدولوژی مناسب برای بهینهسازی، نقطه عطف موفقیت در واحدهای تولیدی است. هیچ رویکرد واحدی برای تمام کارخانهها وجود ندارد. برخی مجموعهها با رفع اتلافهای ساده به نتیجه میرسند و برخی دیگر نیازمند کنترل آماری دقیق یا مدیریت گلوگاهها هستند.
برای پیادهسازی اصولی، شناخت پنج رویکرد اصلی مدیریت صنعتی ضرورت دارد که در جدول زیر با یکدیگر مقایسه شدهاند:
روش | تمرکز اصلی | مناسب برای چه مشکلی | سطح پیچیدگی اجرا |
تولید ناب (Lean Manufacturing) | حذف اتلاف و فعالیتهای بدون ارزش | موجودی اضافی، زمان انتظار، حرکت غیرضروری | متوسط |
شش سیگما (Six Sigma) | کاهش تغییرپذیری و خطا | نوسان کیفیت، نرخ بالای نقص محصول | بالا |
کایزن (Kaizen) | بهبود مستمر گامبهگام | مشکلات کوچک و روزمره خط تولید | پایین |
تئوری محدودیتها (Theory of Constraints) | مدیریت گلوگاه سیستم | افت ظرفیت کلی با وجود منابع کافی | متوسط |
اتوماسیون و دیجیتالیسازی | جمعآوری داده و حذف خطای انسانی | کمبود داده دقیق برای تصمیمگیری | بالا |
تولید ناب (حذف اتلاف)
تولید ناب یا Lean Manufacturing، رویکردی است که ریشه در سیستم تولید تویوتا (Toyota Production System) دارد و تمرکز اصلی آن بر شناسایی و حذف هر نوع فعالیتی است که برای مشتری ارزش ایجاد نمیکند. در این رویکرد، فرآیند تولید از دید مشتری نهایی تحلیل میشود و هر مرحلهای که به صورت مستقیم به بهبود محصول یا خدمت کمک نمیکند، به عنوان اتلاف (Muda) شناسایی و حذف میشود.
ابزارهای اصلی لین شامل موارد زیر است:
- نقشه جریان ارزش (Value Stream Mapping) برای مصورسازی کل مسیر تولید از مواد اولیه تا محصول نهایی
- سیستم 5S برای سازماندهی محیط کار
- تولید به هنگام (Just-In-Time) برای کاهش موجودی انبار
- کانبان (Kanban) برای مدیریت بصری جریان کار
تولید ناب بیشترین کاربرد را در صنایعی دارد که با مشکل موجودی اضافی، زمان انتظار طولانی بین مراحل یا حرکت غیر ضروری مواد و نیروی انسانی مواجه هستند.
Lean یک ابزار یکباره نیست، بلکه یک فلسفه مدیریتی است که نیازمند تغییر فرهنگ سازمانی و مشارکت فعال کارکنان خط تولید در شناسایی مداوم فرصتهای بهبود است. کارخانههایی که Lean را بدون درگیر کردن نیروی انسانی فقط به عنوان یک پروژه فنی اجرا میکنند، معمولاً پس از مدتی به عقب بازمیگردند.
شش سیگما (کاهش تغییرپذیری و خطا)
شش سیگما (Six Sigma) رویکردی آماری و دادهمحور است که هدف اصلی آن کاهش تغییرپذیری (Variation) در فرآیند تولید و کاهش نرخ خطا به کمتر از ۳.۴ خطا در هر یک میلیون فرصت (معادل سطح کیفی ۶ سیگما) است. این روش برخلاف Lean که بر سرعت و حذف اتلاف تمرکز دارد، بر دقت، ثبات و کیفیت محصول نهایی متمرکز است.
متدولوژی اصلی شش سیگما چارچوب DMAIC است که شامل پنج مرحله زیر است:
- تعریف مسئله (Define)
- اندازهگیری وضعیت فعلی (Measure)
- تحلیل علل ریشهای (Analyze)
- بهبود فرآیند (Improve)
- کنترل نتایج برای حفظ پایداری (Control)
این روش بیشترین کاربرد را در صنایعی دارد که استانداردهای کیفی بسیار سختگیرانه دارند، مانند صنایع دارویی، خودروسازی و الکترونیک که حتی یک نقص کوچک در این صنایع میتواند هزینههای بسیار بالایی (از جمله فراخوان محصول) به همراه داشته باشد.
اجرای شش سیگما نیازمند آموزش تخصصی افراد در سطوح مختلف (که با عناوین کمربند سبز، کمربند مشکی و… شناخته میشوند) و استفاده از ابزارهای آماری پیشرفته است. به همین دلیل پیادهسازی آن نسبت به تولید ناب، زمانبرتر و پرهزینهتر است اما نتایج آن از نظر دقت و پایداری، قابل اتکاتر خواهد بود.
کایزن (بهبود مستمر گام به گام)
کایزن (Kaizen) واژهای ژاپنی به معنای «تغییر برای بهتر شدن»، رویکردی است که برخلاف پروژههای بزرگ و پرهزینه بازطراحی فرایند، بر بهبودهای کوچک، مستمر و تدریجی تمرکز دارد. فلسفه کایزن بر این باور استوار است که مجموع هزاران بهبود کوچک روزانه، در بلندمدت تاثیری بزرگتر از چند پروژه بزرگ و نادر ایجاد میکند.
در عمل، کایزن از طریق رویدادهای کوتاهمدت (Kaizen Events یا Kaizen Blitz) با حضور تیمهای کاری چند وظیفهای اجرا میشود که طی چند روز روی یک مشکل مشخص در خط تولید تمرکز میکنند و راهحل عملی و قابل اجرای فوری ارائه میدهند.
یکی از ویژگیهای متمایز کایزن نسبت به Lean و شش سیگما، نقش محوری کارکنان خط تولید (نه فقط مدیران یا مهندسان) در شناسایی مشکلات و پیشنهاد راهحلها است. زیرا کارکنانی که روزانه با یک ایستگاه کاری سروکار دارند، اغلب بهترین دید را نسبت به مشکلات واقعی آن دارند. این روش برای کارخانههایی مناسب است که بودجه محدودی برای پروژههای بزرگ بهبود دارند اما میخواهند فرهنگ بهبود مستمر را در سازمان نهادینه کنند. نتایج کایزن معمولاً سریعتر از شش سیگما قابل مشاهده است، اما برای مسائل پیچیده و ریشهای، به تنهایی کافی نیست.
تئوری محدودیتها (مدیریت گلوگاه)
تئوری محدودیتها یا TOC (Theory of Constraints) که توسط الیاهو گلدرت مطرح شد، بر این اصل استوار است که در هر سیستم تولیدی، همیشه یک یا چند محدودیت (گلوگاه) وجود دارد که سرعت و ظرفیت کل سیستم را محدود میکند. بر اساس این رویکرد، بهینهسازی سایر بخشهای خط تولید بدون رفع گلوگاه اصلی، تاثیر چندانی بر عملکرد کلی سیستم نخواهد داشت.
فرآیند پنج مرحلهای TOC شامل موارد زیر است:
- شناسایی گلوگاه سیستم
- تصمیمگیری درباره نحوه بهرهبرداری حداکثری از آن گلوگاه
- هماهنگ کردن سایر بخشهای سیستم با سرعت گلوگاه
- افزایش ظرفیت گلوگاه (در صورت نیاز)
- بازگشت به مرحله اول برای شناسایی گلوگاه بعدی
این رویکرد برای کارخانههایی مفید است که با وجود سرمایهگذاری در تمام بخشهای خط تولید، همچنان با افت ظرفیت کلی مواجه هستند، زیرا معمولا مشکل اصلی در یک یا دو ایستگاه کاری خاص متمرکز است، نه در کل خط. برخلاف Lean که به دنبال حذف همه انواع اتلاف در سراسر فرآیند تولید است، TOC با تمرکز هدفمند روی گلوگاه، سریعتر به نتیجه ملموس در افزایش ظرفیت کل سیستم دست پیدا میکند. ترکیب TOC با Lean (که به آن Lean-TOC گفته میشود) در بسیاری از صنایع نتایج بسیار مطلوبی داشته است. زمانبندی دقیق ماشینآلات و بالانس خط بر اساس درخت محصول از طریق نرم افزار برنامه ریزی تولید میسر میشود.
اتوماسیون و دیجیتالیسازی خط تولید
اتوماسیون و دیجیتالیسازی، برخلاف چهار رویکرد قبلی که مدیریتی و روشمحور هستند، یک رویکرد فناوریمحور برای بهینهسازی تولید است.
این رویکرد شامل موارد زیر میشود:
- استفاده از سنسورها
- سیستمهای کنترل خودکار
- نرمافزارهای مدیریت تولید (MES-ERP)
- هوش مصنوعی برای جایگزینی یا پشتیبانی از تصمیمات انسانی در خط تولید
مزیت اصلی اتوماسیون، حذف خطای انسانی و افزایش سرعت و دقت در جمعآوری داده از خط تولید است. یعنی دادههایی که برای اجرای مؤثر Lean، شش سیگما، کایزن یا TOC ضروری است. بدون دیجیتالیسازی، بسیاری از تحلیلهای مورد نیاز این روشها باید به صورت دستی و با تاخیر زیاد انجام شوند که دقت و سرعت تصمیمگیری را به شدت کاهش میدهد.
اتوماسیون جایگزین روشهای مدیریتی بهینهسازی نیست، بلکه ابزاری است که اجرای آنها را تسهیل و تسریع میکند. کارخانهای که بدون تعریف فرآیند مشخص اقدام به خودکارسازی میکند، فقط یک «فرآیند ناکارآمد خودکار شده» خواهد داشت، نه یک فرآیندی که واقعا بهینه شده باشد.
راهکارهای برتر بهینه سازی فرآیند تولید برای افزایش سود و بهره وری کدام است؟
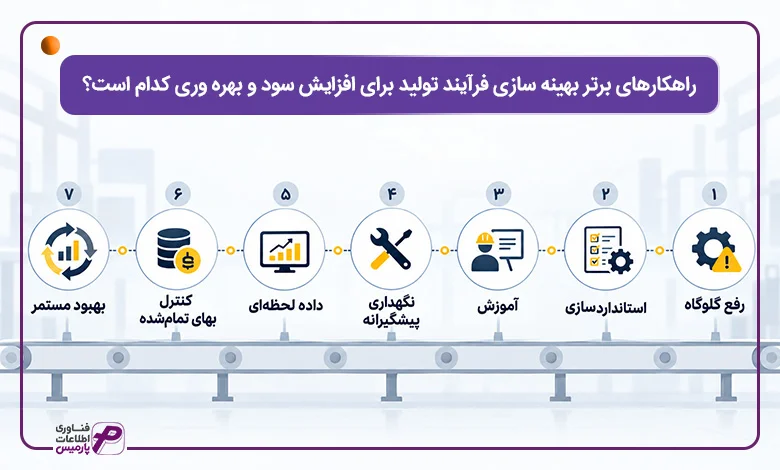
برای افزایش سریع و موثر سود و بهرهوری، هفت راهکار اصلی در عمل بیشترین اثر را نشان دادهاند. معیار اصلی برای اولویتبندی این راهکارها، نسبت «سرعت بازگشت نتیجه» به «میزان سرمایهگذاری مورد نیاز» است.
راهکار | گام اجرایی کلیدی | اثر مورد انتظار |
شناسایی و رفع گلوگاه | اندازهگیری زمان کارکرد هر ایستگاه | افزایش ظرفیت کل خط بدون سرمایهگذاری جدید |
استانداردسازی فرآیند | تدوین و آموزش دستورالعمل کاری | کاهش تغییرپذیری کیفیت و سرعت |
آموزش نیروی انسانی | آموزش فنی و چندمهارتی | کاهش مقاومت در برابر تغییر |
نگهداری پیشگیرانه | برنامهریزی بازرسی دورهای تجهیزات | افزایش شاخص OEE و کاهش توقفات |
داده لحظهای | استقرار سیستم پایش آنلاین خط تولید | واکنش سریعتر به انحراف از استاندارد |
کنترل بهای تمام شده | ثبت هزینه در سطح هر دستور کار | شناسایی محصولات زیانده |
بهبود مستمر | جلسات منظم بازبینی و بازخورد | نهادینهشدن فرهنگ بهبود پایدار |
این راهکارها به تنهایی کافی نیستند، بلکه ترکیب هدفمند آنها متناسب با شرایط خاص هر کارخانه است که نتیجه واقعی ایجاد میکند. برخی از این اقدامات مانند شناسایی گلوگاه یا استانداردسازی، با هزینه تقریبا پایین و در بازه زمانی کوتاه نتیجه ملموس به دنبال دارند، در حالی که برخی دیگر مانند استقرار سیستم داده لحظهای، نیازمند سرمایهگذاری بیشتر اما اثر پایدارتر و بلندمدتتری هستند. به همین دلیل، توصیه میشود کارخانهها این راهکارها را نه به صورت تصادفی، بلکه بر اساس اولویت اثرگذاری بر گلوگاه اصلی خود اجرا کنند.
شناسایی و رفع گلوگاههای تولید
اولین و موثرترین گام در هر پروژه بهینهسازی، شناسایی دقیق گلوگاه یا گلوگاههای خط تولید است. یعنی ایستگاه یا مرحلهای که ظرفیت آن، سرعت کل خط را محدود میکند. بر اساس تئوری محدودیتها، هرگونه بهبود در بخشهایی که گلوگاه نیستند، تاثیر محسوسی بر خروجی کلی سیستم نخواهد داشت، به همین دلیل تمرکز اولیه باید دقیقا روی همین نقطه باشد.
برای شناسایی گلوگاه، باید دادههای دقیق از موارد زیر جمعآوری شود:
- زمان کارکرد
- زمان توقف
- حجم تولید هر ایستگاه کاری
گلوگاه، ایستگاهی است که در طول شیفت کاری کمترین زمان بیکاری را دارد و در عین حال، صف انتظار قبل از آن (موجودی در جریان ساخت) بزرگترین است.
پس از شناسایی گلوگاه، سه اقدام اصلی زیر قابل اجرا است:
- افزایش بهرهوری همان ایستگاه (از طریق کاهش توقفات یا بهبود روش کار)
- انتقال بخشی از بار کاری به ایستگاههای دیگر (در صورت امکان فنی)
- سرمایهگذاری برای افزایش ظرفیت آن ایستگاه خاص
نکته مهم این است که پس از رفع یک گلوگاه، معمولاً گلوگاه جدیدی در نقطه دیگری از خط ظاهر میشود، بنابراین این فرآیند باید به صورت چرخهای و مستمر تکرار شود.
استانداردسازی فرآیندها و دستورالعملها
یکی از رایجترین دلایل ناکارآمدی در خطوط تولید، نبود استاندارد مشخص برای انجام هر وظیفه است. به این معنا که هر اپراتور ممکن است یک کار مشابه را با روش، سرعت و کیفیت متفاوت انجام دهد.
استانداردسازی به معنای تدوین دستورالعملهای کاری دقیق (Standard Operating Procedures) برای هر مرحله از فرآیند تولید است تا صرف نظر از اینکه چه کسی وظیفه را انجام میدهد، نتیجه یکسان و قابل پیشبینی باشد.
استانداردسازی نباید فقط در حد یک سند مکتوب باقی بماند، بلکه باید از طریق آموزش عملی، نظارت میدانی و بازخورد مستمر در رفتار واقعی خط تولید نهادینه شود. استاندارد کردن فرآیند، پایه و اساس هرگونه بهبود بعدی است، زیرا بدون یک خط پایه مشخص، نمیتوان تشخیص داد که آیا یک تغییر واقعاً باعث بهبود شده یا فقط نوسان طبیعی در عملکرد بوده است.
استانداردسازی باعث کاهش وابستگی فرآیند به مهارت فردی یک یا چند کارگر خاص میشود. ریسکی که در بسیاری از کارخانهها نادیده گرفته میشود تا زمانی که آن کارگر خاص سازمان را ترک کند و افت ناگهانی در کیفیت یا سرعت تولید رخ دهد.
آموزش و توانمندسازی نیروی انسانی خط تولید
نیروی انسانی، مهمترین عامل در موفقیت پروژههای بهینهسازی است. بسیاری از کارخانهها سرمایه زیادی برای تجهیزات و نرمافزار صرف میکنند اما آموزش کافی به کارکنانی که روزانه با این فرآیندها سروکار دارند را نادیده میگیرند. نتیجه این غفلت مقاومت در برابر تغییر و بازگشت سریع به عادات قدیمی است.
آموزش مؤثر باید شامل دو بعد باشد:
- آموزش فنی (نحوه انجام صحیح و استاندارد کارها)
- آموزش مفهومی (چرایی اهمیت هر تغییر و تاثیر آن بر عملکرد کلی کارخانه)
کارکنانی که درک میکنند چرا یک تغییر خاص در روش کار انجام میشود، در مقایسه با کارکنانی که فقط دستور اجرای یک روش جدید را دریافت کردهاند بدون آنکه دلیل آن را بدانند، به طور معمول تعهد بیشتری به حفظ آن تغییر نشان میدهند. علاوه بر این، آموزش چند مهارتی (Cross-training) که به کارکنان امکان میدهد در بیش از یک ایستگاه کاری فعالیت کنند، انعطافپذیری خط تولید را در مواجهه با غیبت یا جابجایی نیروی کار به طور چشمگیری افزایش میدهد.
نگهداری پیشگیرانه تجهیزات (کاهش توقفات)
توقفات ناگهانی دستگاهها یکی از بزرگترین عوامل کاهش بهرهوری در بسیاری از کارخانهها است. توقفی که نه تنها زمان تولید را از دست میدهد، بلکه اغلب هزینه تعمیر اضطراری و تاخیر در تحویل سفارش را نیز به همراه دارد.
نگهداری پیشگیرانه (Preventive Maintenance) به معنای انجام تعمیرات و بازرسیهای برنامهریزیشده پیش از وقوع خرابی است، نه واکنش به خرابی پس از وقوع آن.
رویکرد پیشرفتهتر در این حوزه، نگهداری پیشبینیکننده (Predictive Maintenance) است که با استفاده از سنسورها و تحلیل داده، وضعیت واقعی سلامت دستگاه را بهصورت لحظهای پایش میکند و زمان دقیق نیاز به تعمیر را پیشبینی میکند.
شاخص اصلی برای اندازهگیری اثربخشی این راهکار، (Overall Equipment Effectiveness) یا OEE است که ترکیبی از سه عامل زیر را اندازهگیری میکند:
- در دسترس بودن دستگاه
- نرخ عملکرد
- نرخ کیفیت
بر اساس استانداردهای صنعتی، OEE بالای ۸۵ درصد به عنوان سطح کلاس جهانی شناخته میشود، در حالی که بسیاری از کارخانهها بدون برنامه نگهداری منظم، در محدوده ۴۰ تا ۶۰ درصد فعالیت میکنند.
برای اندازهگیری اثربخشی این راهکار و پایش سلامت تجهیزات، مدیران تولید علاوه بر شاخص OEE (اثربخشی کلی تجهیزات) – که ترکیبی از در دسترس بودن، نرخ عملکرد و کیفیت بوده و استاندارد کلاس جهانی آن بالای ۸۵ درصد است – از دو شاخص کلیدی دیگر نیز استفاده میکنند:
- MTBF (میانگین زمان بین خرابیها – Mean Time Between Failures): هرچه این شاخص بالاتر باشد، پایداری، دوام و قابلیت اطمینان تجهیزات بیشتر است.
- MTTR (میانگین زمان تعمیر – Mean Time to Repair): شاخصی که سرعت تیم فنی در عارضهیابی و بازگردانی دستگاه به مدار تولید را میسجلد و هدف نگهداری پیشگیرانه به حداقل رساندن آن است.
برای اجرای دقیق نگهداری پیشگیرانه و ثبت چرخه عمر تجهیزات خط، استفاده از نرم افزار اموال و دارایی ثابت به مدیران کمک میکند تا زمان استهلاک، هزینه تعمیرات و بازدهی هر ماشین صنعتی را پایش کنند.
استفاده از داده لحظهای برای تصمیمگیری سریع
یکی از مهمترین تفاوتهای کارخانههای پیشرو با رقبای سنتی خود، سرعت دسترسی به داده دقیق از وضعیت خط تولید است. در بسیاری از کارخانهها، گزارشهای تولید به صورت روزانه یا حتی هفتگی و با روش دستی تهیه میشوند. یعنی زمانی که یک مشکل (مانند افزایش ضایعات یا کاهش سرعت) شناسایی میشود، چندین شیفت کاری با همان مشکل سپری شده و هزینه قابل توجهی از دست رفته است.
دسترسی به داده لحظهای از طریق موارد زیر امکان شناسایی فوری انحراف از استاندارد را فراهم میکند:
- سنسورها
- سیستمهای MES
- ماژولهای تولید در نرمافزارهای ERP
به این ترتیب که به محض افزایش غیرعادی زمان چرخه یک ایستگاه یا بالا رفتن نرخ ضایعات، هشدار به مسئول مربوطه ارسال میشود و اقدام اصلاحی در همان شیفت انجام میگیرد. این سرعت واکنش، تفاوت میان یک مشکل کوچک قابل مدیریت و یک بحران بزرگ با هزینههای انباشته شده را رقم میزند. علاوه بر این، تحلیل دادههای تاریخی جمعآوری شده از خط تولید، امکان شناسایی الگوهای پنهان (مانند افت عملکرد دستگاه در ساعات خاصی از روز یا با مواد اولیه از تامینکننده خاص) را فراهم میکند که با روشهای دستی و سنتی قابل کشف نیستند.
در صورت استفاده از سیستم ERP، مدیران کارخانه برای رصد شاخصهای کلیدی نظیر OEE و نرخ توقفات نیاز به گزارشهای طولانی ندارند، زیرا خروجی این تحلیلها در نرم افزار داشبورد مدیریتی در قالب نمودارهای لحظهای در دسترس قرار میگیرد
کنترل دقیق بهای تمام شده هر مرحله تولید
بسیاری از تصمیمات اشتباه در حوزه قیمتگذاری و سودآوری، ناشی از نبود اطلاعات دقیق درباره بهای تمام شده واقعی هر محصول در سطح هر مرحله تولید است. .بدون این اطلاعات، مدیران نمیدانند که دقیقاً کدام محصول یا کدام سفارش، سودآور و کدام یک زیانده است تا بتوانند تحلیل دقیقی از بهای تمام شده کالای ساخته شده داشته باشند
کنترل دقیق بهای تمامشده نیازمند ثبت جزئی هزینهها در سطح هر دستور کار است، نه فقط در سطح کلی دوره مالی. این یعنی تخصیص هزینه مواد اولیه مصرفی، دستمزد مستقیم و سربار تولید به هر محصول یا هر دسته تولید مشخص باید به صورت دقیق انجام شود. زمانی که این اطلاعات به صورت دقیق و لحظهای در دسترس باشد، مدیران میتوانند بلافاصله پس از مشاهده افزایش غیر عادی هزینه در یک محصول خاص، علت را بررسی و اصلاح کنند. کنترل دقیق بهای تمامشده نیازمند استقرار یک ساختار اصولی بهایابی و ثبت جزئی هزینهها در سطح هر دستور کار است.
بهبود مستمر مبتنی بر بازخورد خط تولید
آخرین و شاید مهمترین راهکار، نهادینه کردن فرهنگ بهبود مستمر است. یعنی ایجاد سازوکاری که بازخورد کارکنان خط تولید، دادههای عملکردی و نتایج هر اقدام اصلاحی، به طور منظم جمعآوری و برای چرخه بعدی بهبود استفاده شود. این راهکار در واقع چتری است که بر تمام شش راهکار قبلی سایه میاندازد و تضمین میکند که بهینهسازی به یک فرآیند زنده و پویا تبدیل شود، نه یک پروژه با تاریخ شروع و پایان مشخص.
ایجاد این فرهنگ نیازمند موارد زیر است:
- جلسات منظم بازبینی عملکرد (به عنوان مثال جلسات هفتگی کوتاه با سرپرستان خط تولید)
- سیستم مشخص برای ثبت و پیگیری پیشنهادهای بهبود از سوی کارکنان
- شفافیت در نمایش نتایج اقدامات اصلاحی برای تمام افراد درگیر
کارخانههایی که این فرهنگ را نهادینه میکنند، به تدریج به سازمانهایی تبدیل میشوند که بهبود در DNA روزمره آنها جریان دارد، نه چیزی که فقط هنگام بحران یا با ورود یک مشاور خارجی اتفاق میافتد.

بهینهسازی تولید یک اقدام مقطعی است یا یک فرآیند مستمر؟
بهینهسازی فرآیند تولید (Manufacturing Process Optimization) به بازمهندسی نظاممند متغیرهای خط ساخت – از جمله زمان چرخه (Cycle Time)، بالانس ایستگاههای کاری و نرخ تغذیه تجهیزات – اطلاق میشود که با هدف کمینهسازی هزینههای کیفیت ضعیف (COPQ) و دستیابی به حداکثر نرخ اثربخشی کلی تجهیزات (OEE) انجام میگیرد. این فرآیند بهجای یک اقدام مقطعی، متکی بر چرخه پایش و بهبود مستمر (PDCA) بوده و بر شناسایی و حذف اتلافهای ساختاری (Muda)، کاهش انحراف معیار در پارامترهای کیفی و حذف گلوگاههای عملیاتی استوار است.
بهینهسازی تولید یک پروژه با نقطه پایان مشخص نیست بلکه یک فرایند پیوسته و مستمر (Continuous Improvement Loop) است. بسیاری از کارخانهها یک بار چیدمان خط تولید را اصلاح میکنند، چند دستگاه را بهروزرسانی میکنند و تصور میکنند مسئله بهینهسازی برای همیشه حل شده است. اما واقعیت این است که شرایط بازار، قیمت مواد اولیه، نیازهای مشتری و حتی فرسودگی تجهیزات به طور مداوم در حال تغییر هستندو کسب و کار را دچار پدیده انحراف پارامتریک یا Process Drift میکنند. به همین دلیل فرآیندی که امروز بهینه تلقی میشود، ممکن است شش ماه دیگر کارآمد نباشد.
گام های چرخه مستمر بهینهسازی فرایند تولید
چرخه علمی بهینهسازی مستمر بر پایه مدلهای استاندارد مدیریت کیفیت و بهرهوری (مبتنی بر چرخه دمینگ یا PDCA) استوار است و در چهار گام متوالی پیادهسازی میشود:
- پایش وضعیت فعلی (Current State Measurement): سنجش لحظهای شاخصهای حیاتی نظیر نرخ اثربخشی کلی تجهیزات (OEE)، انحرافات بهای تمامشده و زمانهای چرخه (Cycle Time).
- تحلیل دادهها و عارضهیابی ریشهای (Root Cause Analysis): استخراج دادههای سالن تولید برای شناسایی گلوگاههای پنهان و اتلافهای ساختاری (Muda).
- اجرای اصلاحات هدفمند (Targeted Corrective Actions): بازتنظیم پارامترهای ساخت یا اصلاح دستورالعملهای اجرایی بر مبنای خروجی تحلیلها.
- کنترل و بازبینی پایداری (Control & Review): تثبیت دستاوردها و بازنگری استانداردها برای ورود مجدد به چرخه پایش.
کارخانههایی که این چرخه را به صورت فصلی یا حتی ماهانه تکرار میکنند، به مرور زمان به سطحی از کارایی میرسند که رقبای آنها قادر به رقابت در این سطح نیستند. در مقابل، کارخانههایی که بهینهسازی را یک پروژه یکباره میبینند، پس از مدتی به همان نقطه ضعف اولیه بازمیگردند، زیرا هیچ سازوکاری برای پایش مداوم ندارند.
بهینه سازی فرایند تولید چه اهدافی دارد؟
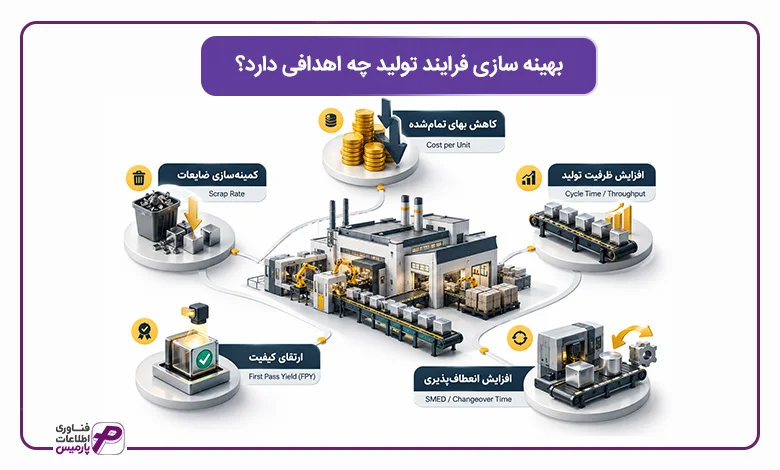
در بهینهسازی فرایند تولید، هدف اصلی این است که یک کارخانه یا واحد تولیدی بتواند با منابعی که در اختیار دارد، به حداکثر خروجی از نظر کمی و کیفی دست پیدا کند. برای رسیدن یک کارخانه یا واحد تولیدی به این سطح از کارآمدی، اهداف مشخصی در نظر گرفته شده که این اهداف میتوانند به صورت مستقیم بر سودآوری و رقابتپذیری آن اثرگذار باشند.
از مهمترین اهداف این فرایند میتوان به موارد زیر اشاره کرد:
هدف استراتژیک | شاخص اندازهگیری مرتبط (KPI) |
کاهش بهای تمامشده عملیاتی | بهای تمامشده نهایی هر واحد محصول (Cost per Unit) |
کمینهسازی ضایعات ساختاری | نرخ ضایعات نسبت به کل تولید (Scrap Rate) |
افزایش نرخ جریان و ظرفیت خروجی | زمان چرخه (Cycle Time) و نرخ Throughput |
ارتقای پایداری کیفی | درصد مرغوبیت در اولین تلاش (First Pass Yield – FPY) |
افزایش انعطافپذیری عملیاتی | زمان تعویض و راهاندازی خط (SMED – Changeover Time) |

اهمیت و مزایای استراتژیک بهینهسازی فرآیند تولید
بهینهسازی فرآیند ساخت، تاثیرات همهجانبهای بر عملکرد کارخانه دارد که مزایای آن در چهار محور کلیدی خلاصه میشود:
- کاهش هزینهها و بهبود حاشیه سود: کاهش ۱۰ تا ۲۵ درصدی هزینههای عملیاتی (بر اساس آمارهای ASQ) از طریق حذف ضایعات و بهینهسازی مصرف مواد و انرژی.
- افزایش بهرهوری بدون سرمایهگذاری جدید: ارتقای ظرفیت واقعی تولید و نرخ OEE بدون نیاز به خرید ماشینآلات جدید (CapEx).
- چابکی در بازار و رضایت مشتری: کوتاهشدن زمان تحویل (Lead Time)، بهبود قابلیت اطمینان تحویل (OTIF) و پاسخدهی سریع به نوسانات تقاضا.
- بهبود شرایط انسانی و سازمانی: ارتقای ایمنی و ارگونومی محیط کار با استقرار سیستم 5S و کاهش نرخ جابجایی نیروی کار (Turnover).

پارمیس استار چه نقشی در بهینهسازی فرایند تولید دارد؟
نرم افزار پارمیس استار به عنوان یک راهکار جامع ERP، هسته مرکزی دادهای و موتور اجرایی بهینهسازی خطوط تولید است. سیستمی یکپارچه که شکاف میان تصمیمات مدیریتی، واقعیت کف کارخانه و محاسبات مالی را از میان برمیدارد. بهینهسازی فرآیند ساخت زمانی از حد یک تئوری خارج میشود که هر رخداد فیزیکی در سالن تولید (از ورود مواد اولیه تا خروج کالای نهایی)، به صورت لحظهای تبدیل به دادههای ساختار یافته مالی و عملیاتی شود. پارمیس استار به صورت دقیق با برقراری جریان پیوسته داده میان واحدهای انبار، خرید، مهندسی تولید و حسابداری صنعتی، بهینهسازی را از یک اقدام مقطعی به یک رویه استاندارد و روزمره در کارخانه تبدیل میکند.
فلسفه طراحی این راهکار بر پایه نگرش زنجیره ارزش بنا شده است. یعنی فرآیند تولید یک جزیره مستقل نیست، بلکه اثر مستقیم بر نقدینگی، تعهدات فروش و استهلاک تجهیزات دارد.
اثرات این نرمافزار را میتوان از سه بعد مختلف مورد بررسی قرار داد:
- از بعد عملیاتی: این سیستم زمان استاندارد تولید، ضایعات و ظرفیت ماشینآلات را مدیریت میکند
- از بعد مالی: محاسبه لحظهای بهای تمامشده و تخصیص دقیق سربار ساخت را میسر میسازد
- از بعد مدیریتی: ابزارهای کنترلی و تصمیمگیری پیشگیرانه را در اختیار مدیران ارشد میگذارد
به جای نرمافزارهای پراکنده و جزیرهای، در پارمیس استار ثبت یک برگ خروج مواد از انبار، همزمان سند حسابداری صنعتی را صادر کرده و ظرفیت ایستگاه کاری بعدی را آماده میسازد.
این پلتفرم با بهرهگیری از زیرسیستمهای تخصصی نظیر نرم افزار برنامه ریزی تولید برای بالانس خط، نرم افزار بهای تمام شده تولید برای محاسبه دقیق هزینهها در سطح دستور کار، نرم افزار انبارداری و نرم افزار برنامه ریزی خرید و تامین برای کنترل موجودی، و در نهایت نرم افزار داشبورد مدیریتی برای پایش لحظهای شاخصهای کلیدی عملکرد (KPIs)، تمامی رخدادهای فیزیکی کف کارخانه را به دادههای ساختاریافته مالی و عملیاتی تبدیل میکند.
برای درک بهتر این همافزایی، جدول زیر نشان میدهد که چالشهای پرتکرار خطوط تولید چگونه به وسیله ماژولهای تخصصی پارمیس استار به مزیتهای پایدار عملیاتی و مالی تبدیل میشوند:
چالش کارخانه در بهینهسازی | زیرسیستم تخصصی پارمیس استار | خروجی ملموس و قابل سنجش |
بیاطلاعی از بهای تمامشده واقعی هر سفارش | نرم افزار بهای تمام شده تولید | محاسبه مکانیزه سهم دقیق مواد، دستمزد و سربار و حذف محصولات زیانده |
بروز گلوگاه و تداخل در اولویتبندی خط | نرم افزار برنامه ریزی تولید | زمانبندی دقیق ماشینآلات بر اساس درخت محصول (BOM) و ظرفیت ایستگاهها |
کمبود ناگهانی مواد یا انباشت سرمایه در انبار | نرم افزار انبارداری و نرم افزار برنامه ریزی خرید و تامین | کنترل دقیق موجودی پای خط، تعیین نقطه سفارش هوشمند و ردیابی بهای مواد |
توقفات غیرمنتظره و خرابی ادواری تجهیزات | نرم افزار اموال و دارایی ثابت | مدیریت چرخه عمر ماشینآلات، پایش هزینههای نگهداری و استهلاک قطعات |
تاخیر در دریافت اطلاعات و گزارشهای خط تولید | نرم افزار داشبورد مدیریتی | پایش شاخصهای کلیدی عملکرد (KPIs) و واکنش آنی به انحرافات کیفی |
ناهماهنگی بین سفارشات دریافتی و توان خط | نرم افزار برنامه ریزی فروش | برقراری تعادل میان تعهدات تحویل به مشتری و ظرفیت اسمی تولید |
اگر خط تولید کارخانه شما با چالشهایی مانند خواب سرمایه، عدم شفافیت در هزینههای تمام شده یا گلوگاههای پیشبینی نشده روبرو است، پیادهسازی یک راهکار یکپارچه نقطه پایان این اتلافها خواهد بود. برای دریافت مشاوره اختصاصی، بررسی فرآیندهای واحد تولیدی خود و مشاهده دموی راهکار تولید و بهای تمام شده پارمیس استار، با کارشناسان ما در تماس باشید.

جمعبندی
بهینهسازی فرآیند تولید نه یک پروژه کوتاه مدت با نقطه پایان مشخص، بلکه یک چرخه مستمر مبتنی بر داده دقیق است. کارخانههایی که این موضوع را یک اقدام یکباره میبینند (مثلاً فقط یک بار چیدمان خط را اصلاح میکنند یا یک پروژه کایزن کوتاهمدت اجرا میکنند)، پس از مدتی به همان نقطه ضعف قبلی بازمیگردند، زیرا هیچ سازوکاری برای پایش مداوم ایجاد نکردهاند. در مقابل، کارخانههایی که زیرساخت دادهای دقیق و فرهنگ بهبود مستمر را نهادینه میکنند، به مزیت رقابتی پایدار دست مییابند که به مرور زمان تقلید آن برای رقبا دشوارتر میشود.
نکتهای که باید بهروشنی درک شود این است که انتخاب روش بهینهسازی (Lean، شش سیگما، کایزن یا TOC) بدون داشتن داده دقیق از وضعیت فعلی خط تولید، چیزی جز حدس و گمان نخواهد بود. بسیاری از کارخانهها به صورت مستقیم به سراغ اجرای یک متدولوژی خاص میروند، بدون آنکه ابتدا تصویر شفافی از گلوگاهها، نقاط هزینهزا و منابع ضایعات خود داشته باشند. نتیجه چنین رویکردی معمولاً اتلاف منابع روی مشکلاتی است که اولویت واقعی کارخانه نیستند.
پیش از اجرای هر روش بهینهسازی، کارخانه باید ابتدا با استقرار یک سیستم دقیق ثبت داده تولید و بهای تمام شده، تصویر شفافی از وضعیت واقعی خط تولید خود به دست آورد. تنها با تکیه بر این داده، میتوان مناسبترین روش بهینهسازی را به درستی انتخاب کرد و اجرای آن را به صورت دورهای و مستمر تکرار نمود.
سوالات متداول پیرامون بهینه سازی فرآیند تولید
۱. مهمترین و موثرترین راهکار برای آغاز بهینهسازی فرآیند تولید چیست؟
موثرترین گام اولیه، شناسایی و رفع گلوگاههای خط ساخت (Bottleneck Management) بر اساس تئوری محدودیتها (TOC) است. تا زمانی که ایستگاه محدودکننده سرعت کل خط شناسایی و اصلاح نشود، سرمایهگذاری در سایر بخشها تاثیری بر افزایش خروجی کل نخواهد داشت. پس از آن، استانداردسازی دستورالعملهای کاری و استقرار نگهداری پیشگیرانه در اولویت قرار دارند.
۲. آیا بهینهسازی خط تولید حتماً نیازمند خرید ماشینآلات جدید و سرمایهگذاری کلان است؟
خیر. یکی از بزرگترین مزایای بهینهسازی اصولی این است که با افزایش ظرفیت واقعی خط (Actual Capacity) و نزدیککردن آن به ظرفیت اسمی از طریق بالانس خط، کاهش توقفات و رفع گلوگاهها، خروجی کارخانه را بدون نیاز به سرمایهگذاری سنگین (CapEx) و خرید تجهیزات جدید افزایش میدهد.
۳. نقش نرمافزارهای ERP و بهای تمامشده در بهینهسازی تولید چیست؟
ابزارهایی مانند نرمافزار تولید و بهای تمامشده پارمیس استار زیرساخت دادههای لحظهای (Real-time Data) را فراهم میکنند. بدون دادههای دقیق از انحرافات مصرف مواد، زمان چرخه و سهم سربار هر دستور کار (Work Order)، تمام تصمیمات مدیریتی بر پایه حدس و گمان خواهد بود. ERP این شکاف بین سالن تولید و واحد مالی را پر میکند.
۴. مهمترین شاخصهای کلیدی عملکرد (KPI) برای پایش بهینهسازی کدامند؟
برای سنجش موفقیت اقدامات اصلاحی، پایش مستمر شاخصهای زیر ضروری است:
- OEE (اثربخشی کلی تجهیزات): ترکیبی از دسترسپذیری، نرخ عملکرد و کیفیت (سطح کلاس جهانی بالای ۸۵ درصد).
- MTBF و MTTR: سنجش میانگین زمان بین خرابیها و میانگین زمان تعمیرات ماشینآلات.
- Lead Time و OTIF: زمان تحویل سفارش و نرخ قابلیت اطمینان در تحویل بهموقع.
- نرخ ضایعات (Scrap Rate) و FPY: درصد قطعات سالم در اولین تلاش.
۵. تفاوت اصلی روشهای «تولید ناب (Lean)» و «شش سیگما (Six Sigma)» در چیست؟
تولید ناب بر پایه فلسفه تویوتا تمرکز خود را بر حذف اتلافها (Muda) و افزایش سرعت جریان ساخت معطوف کرده است؛ در حالیکه شش سیگما یک رویکرد آماری و دادهمحور (مبتنی بر چرخه DMAIC) است که روی کاهش تغییرپذیری (Variation) و به صفر رساندن خطاهای کیفی تمرکز دارد.
۶. چرا بسیاری از پروژههای بهبود و بهینهسازی در کارخانهها شکست میخورند؟
دلایل اصلی شکست عبارتند از: نگاه مقطعی و پروژهای به جای ایجاد فرهنگ «بهبود مستمر»، نداشتن دادههای لحظهای و دقیق از کف کارخانه، عدم مشارکتدادن اپراتورها و نیروی انسانی خط تولید در تغییرات، و انتخاب روش نامناسب بدون عارضهیابی ریشهای مشکل اصلی.
۷. چه زمانی باید از روش «کایزن (Kaizen)» استفاده کنیم؟
کایزن برای بهبودهای کوچک، تدریجی و روزمره با مشارکت مستقیم کارکنان کف کارخانه به کار میرود. این روش برای کارخانههایی که به دنبال نتایج سریع با هزینه پایین هستند یا میخواهند فرهنگ مشارکت را نهادینه کنند ایدهآل است، هرچند برای حل مسائل ساختاری و پیچیده نیازمند ترکیب با روشهای دیگر خواهد بود.