
وقتی یک مدیر تولید یا مدیر کارخانه عملکرد خط تولید را بررسی میکند، یکی از مهمترین دغدغههای او حفظ جریان مداوم تولید است. در تولید پیوسته، عملکرد خط فقط به میزان محصول تولید شده محدود نمیشود؛ بلکه تأمین مواد اولیه، وضعیت تجهیزات، کنترل کیفیت، موجودی انبار و حتی بهای تمامشده به ادامه کار خط به این عوامل وابسته هستند. به همین دلیل، یک توقف چندساعته فقط به معنای تولید نشدن چند ساعت محصول نیست؛ هزینههای پنهان آن بسیار بیشتر است.
تولید پیوسته، روشی از تولید است که در آن مواد اولیه بهصورت مداوم وارد فرایند میشوند و عملیات تولید با کمترین توقف تا رسیدن به محصول نهایی ادامه پیدا میکند.
در این مقاله تولید پیوسته را از نظر ویژگیها، انواع، مزایا و معایب بررسی میکنیم و تفاوت آن را با تولید دستهای، انبوه و گسسته توضیح میدهیم. در ادامه، نقش نرمافزار حسابداری در ثبت هزینهها و محاسبه بهای تمامشده و همچنین نقش سیستمهای یکپارچه در مدیریت تولید، موجودی، تأمین و فروش را بررسی خواهیم کرد. در این مسیر، استفاده از نرمافزار حسابداری میتواند به ثبت دقیقتر اطلاعات مالی و کنترل هزینههای مرتبط با تولید کمک کند.
تولید پیوسته چیست؟
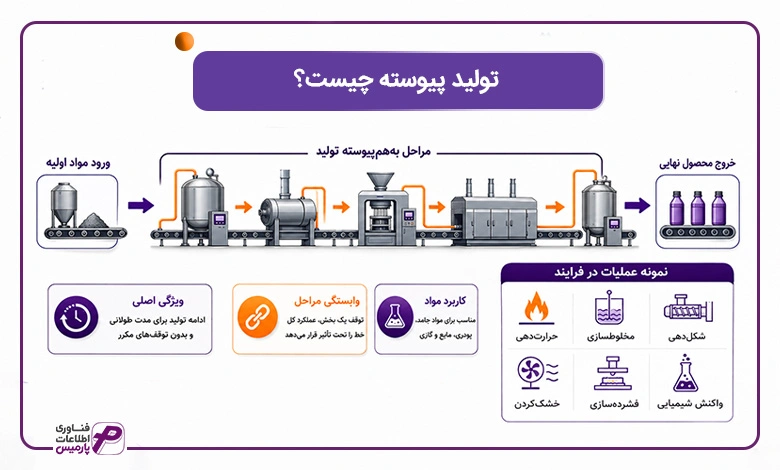
تولید پیوسته نوعی سیستم تولید است که در آن فرایند تولید برای مدت طولانی بهصورت مستمر ادامه پیدا میکند و مواد اولیه با حداقل توقف وارد مراحل مختلف تولید میشوند و محصول نهایی از خط خارج میشود. در این روش، تجهیزات و مراحل تولید به یکدیگر وابسته هستند و توقف یک بخش میتواند عملکرد سایر بخشها و ظرفیت کل خط را تحت تاثیر قرار دهد.
تولید پیوسته میتواند برای مواد جامد، پودری، مایع یا گازی به کار رود. بسته به نوع صنعت، مواد ممکن است در طول فرایند حرارت ببینند، مخلوط شوند، شکل بگیرند، خشک شوند، فشرده شوند یا تحت واکنشهای شیمیایی قرار بگیرند. بنابراین، وجود واکنش شیمیایی شرط تولید پیوسته نیست.
پیوسته بودن تولید به معنای کارکرد اجباری ۲۴ ساعته خط نیست. معیار اصلی، تداوم فرایند و کاهش توقفهای بین مراحل تولید است. یک کارخانه ممکن است برای تعمیرات یا طبق برنامه کاری، برای مدتی خط تولید را متوقف کند و همچنان از روش تولید پیوسته استفاده کند.
تولید پیوسته معمولاً برای محصولاتی با حجم تولید بالا، استاندارد مشخص و تنوع پایین استفاده میشود؛ زیرا توقف یا تغییر مکرر فرایند در این روش میتواند هزینه و زمان قابلتوجهی ایجاد کند.
ویژگیهای تولید پیوسته
سیستمهای تولید پیوسته ویژگیهای مشخصی دارند که آنها را از سایر روشهای تولید متمایز میکند. مهمترین ویژگیهای تولید بسته به شرح زیر است:
- جریان مداوم مواد: اولین و مهمترین ویژگی این سیستم است. مواد اولیه در یک سر خط وارد میشوند و محصول نهایی در سر دیگر خط خارج میشود، بدون اینکه در میانه راه متوقف شوند.
- حجم تولید بسیار بالا: دومین ویژگی این سیستمهاست. خطوط پیوسته برای تولید انبوه و تأمین تقاضای پایدار طراحی شدهاند و میتوانند نیازهای بازار با تقاضای انبوه را تامین کنند.
- اتوماسیون گسترده: سومین ویژگی است. از جابهجایی مواد خام تا کنترل کیفیت و بستهبندی، برخی از مراحل بهصورت خودکار انجام میشوند. اتوماسیون باعث کاهش خطای انسانی و افزایش دقت در کنترل فرایند میشود.
- یکنواختی محصول: چهارمین ویژگی محسوب میشود. فرایند تکراری و استاندارد، کیفیت یکسانی را در تمام واحدهای محصول تضمین میکند و انحرافات کیفی در آنها به حداقل میرسد.
- انعطافپذیری پایین در تغییر محصول یا فرمولاسیون: پنجمین ویژگی این سیستمهاست. تغییرات در تولید پیوسته معمولاً هزینهبر و زمانبر است و نیازمند توقف خط و تنظیم مجدد تجهیزات میباشد.
آیا تولید پیوسته یعنی تولید ۲۴ ساعته؟
برخی تصور میکنند تولید پیوسته به معنای کارکرد شبانهروزی و بدون وقفه است. این تصور کاملاً درست نیست. تولید پیوسته معمولا به معنی کارکرد در ۲۴ ساعت شبانهروز و ۷ روز هفته با توقفهای اندک است. اما «پیوسته» به معنای «هیچوقت متوقف نشدن» نیست.
توقفهای برنامهریزیشده برای تعمیرات، سرویس تجهیزات، بازرسیهای دورهای یا تغییر محصول ممکن است رخ دهند. تفاوت اصلی در این است که در تولید پیوسته، هر توقف هزینههای سنگینی به دنبال دارد و باید تا حد امکان کنترلشده و از پیش برنامهریزیشده باشد. برخی از کارخانههای شیمیایی میتوانند یک یا دو سال بدون توقف کار کنند و کورههای انفجاری حتی ۴ تا ۱۰ سال بدون توقف فعالیت دارند.
۲۴ ساعته بودن شرط لازم برای تولید پیوسته نیست. ممکن است کارخانهای ۲۴ ساعته کار کند، اما تولید آن دستهای باشد. ویژگی اصلی تولید پیوسته، جریان مداوم مواد و فرایند تولید است، نه صرفاً شبانهروزی کار کردن.
تولید پیوسته چه تفاوتی با تولید انبوه دارد؟
تولید پیوسته و تولید انبوه یک مفهوم نیستند. تولید انبوه به حجم بالای تولید اشاره دارد، اما تولید پیوسته به نحوه جریان فرایند مربوط میشود. در تولید پیوسته، مواد اولیه بهصورت مداوم وارد فرایند میشوند و بدون توقفهای معمول میان ایستگاههای کاری، در یک جریان یکپارچه پردازش میشوند تا محصول نهایی بهصورت مداوم از خط خارج شود. پالایشگاه و کارخانه سیمان نمونههایی از این روش هستند.
در مقابل، تولید انبوه میتواند از ایستگاههای کاری مجزا تشکیل شود. در این روش، هر واحد محصول در ایستگاههای مشخص عملیات متفاوتی را پشت سر میگذارد و ممکن است بین برخی مراحل، موجودی نیمهساخته ایجاد شود. برای مثال، در خط مونتاژ خودرو، هر خودرو از چند ایستگاه عبور میکند و در هر ایستگاه عملیات مشخصی روی آن انجام میشود.
بنابراین، حجم تولید بالا بهتنهایی به معنای تولید پیوسته نیست. ممکن است یک کارخانه با حجم بسیار زیاد محصول تولید کند، اما فرایند آن بهصورت ایستگاهبهایستگاه و برای واحدهای مجزا انجام شود. تفاوت اصلی در این است که تولید پیوسته بر جریان مداوم و یکپارچه فرایند تکیه دارد، در حالی که تولید انبوه میتواند بر تولید تعداد زیادی واحد مجزا در ایستگاههای مختلف استوار باشد.

تولید پیوسته چگونه کار میکند؟
در تولید پیوسته، فرایند تولید بهصورت یک جریان یکپارچه و مداوم انجام میشود. مواد اولیه با نرخ مشخص وارد خط میشوند و پس از عبور از فرایندهای مختلف، محصول نهایی نیز بهصورت مداوم از خط خارج میشود. برخلاف تولید انبوه، در تولید پیوسته معمولاً خبری از ایستگاههای مجزا نیست که محصول نیمهساخته در آنها متوقف شود و برای ادامه کار به بخش دیگری منتقل شود. به همین دلیل، عملکرد هر بخش مستقیماً بر بخشهای دیگر اثر میگذارد.
اصل مهم در این سیستم، هماهنگی ورودی، فرایند و خروجی است. اگر سرعت ورود مواد با ظرفیت پردازش خط هماهنگ نباشد، موجودی در بخشی از فرایند تجمع پیدا میکند یا بخشی از ظرفیت خط بدون استفاده میماند. از طرف دیگر، کاهش نرخ خروجی میتواند باعث اختلال در کل جریان تولید شود.
برای حفظ این پیوستگی، بیشتر خطوط تولید از سیستمهای اتوماسیون و کنترل فرایند استفاده میکنند. سنسورها بهصورت مداوم پارامترهایی مانند دما، فشار، سرعت، جریان و میزان مواد را اندازهگیری میکنند. PLC و DCS نیز دادههای دریافتی را تحلیل میکنند و در صورت ایجاد انحراف، فرایند را تنظیم یا هشدار لازم را صادر میکنند. این پایش مداوم باعث میشود نیاز به مداخله مستقیم اپراتور کاهش پیدا کند و احتمال خطای انسانی کمتر شود.
اهمیت این موضوع زمانی بیشتر مشخص میشود که بدانیم در تولید پیوسته، یک خطای کوچک در یک بخش میتواند به بخشهای بعدی منتقل شود و کل فرایند را تحت تاثیر قرار دهد. بنابراین، ورودی مداوم، پردازش مداوم و خروجی مداوم باید با یکدیگر هماهنگ باشند تا خط با نرخ تولید پایدار به کار خود ادامه دهد.
در عمل، جریان تولید را میتوان در چهار بخش اصلی خلاصه کرد:
تأمین و ورود مداوم مواد —> پردازش و پایش مداوم —> کنترل کیفیت —> خروج مداوم محصول
در ادامه نقش هر بخش و نحوه ارتباط آن با سایر بخشهای تولید پیوسته را بررسی میکنیم.
تامین و ورود مداوم مواد
در تولید پیوسته، مواد اولیه باید متناسب با ظرفیت خط و با نرخ مشخص وارد فرایند شوند. تأمین مواد فقط به خرید و انتقال آنها محدود نمیشود؛ مقدار، کیفیت و زمان ورود مواد نیز باید با شرایط تولید هماهنگ باشد. اگر ورود مواد کمتر از نیاز خط باشد، ظرفیت تولید کاهش پیدا میکند و اگر بیش از ظرفیت فرایند باشد، ممکن است در بخشی از خط تجمع ایجاد شود. به همین دلیل، موجودی مواد اولیه، زمان تأمین و سرعت مصرف باید بهصورت مداوم کنترل شوند.
پردازش و پایش مداوم
پس از ورود مواد، فرایند تولید بدون توقفهای معمول بین ایستگاههای کاری ادامه پیدا میکند. در این بخش، مواد تحت عملیاتهایی مانند حرارتدهی، اختلاط، فشاردهی، تصفیه یا شکلدهی قرار میگیرند و بهتدریج به محصول تبدیل میشوند. سنسورها و تجهیزات کنترلی، پارامترهایی مانند دما، فشار، سرعت و جریان مواد را بهصورت لحظهای پایش میکنند. در صورت ایجاد انحراف، سیستم کنترل میتواند فرایند را تنظیم کند یا هشدار لازم را به اپراتور بدهد.
کنترل کیفیت
در تولید پیوسته، کنترل کیفیت نمیتواند فقط به آزمایش محصول نهایی محدود شود. کیفیت مواد و محصول باید در طول فرایند نیز پایش شود تا انحرافها پیش از تولید حجم زیادی از محصول نامطلوب شناسایی شوند. دادههای حاصل از سنسورها، نمونهبرداریهای دورهای و تجهیزات اندازهگیری به بررسی کیفیت کمک میکنند. اگر مشخصات محصول از محدوده تعیینشده خارج شود، اپراتور یا سیستم کنترل میتواند فرایند را اصلاح کند.
خروج مداوم محصول
در پایان فرایند، محصول نهایی با نرخ متناسب با ظرفیت خط از سیستم خارج میشود. هماهنگی میان نرخ ورود مواد، سرعت پردازش و میزان خروج محصول اهمیت زیادی دارد؛ زیرا کاهش یا افزایش غیرعادی خروجی میتواند نشانه وجود مشکل در بخشی از فرایند باشد. محصول خروجی پس از تأیید کیفیت، به بخشهای بعدی مانند بستهبندی، ذخیرهسازی یا توزیع منتقل میشود. ثبت مقدار تولید و مقایسه آن با برنامه نیز به مدیران کمک میکند عملکرد واقعی خط را ارزیابی کنند.
انواع تولید پیوسته چیست؟
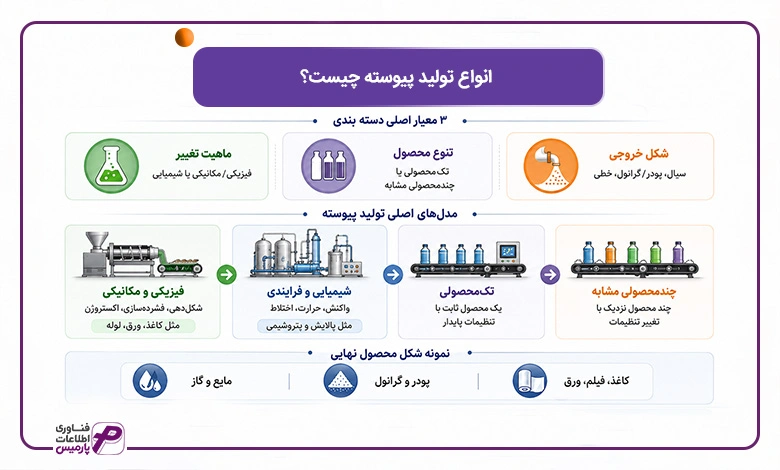
تولید پیوسته فقط به یک شکل انجام نمیشود. اگرچه در همه این مدلها، فرایند تولید با جریان مداوم و حداقل توقف انجام میشود، اما نوع ماده اولیه، نوع تغییر ایجادشده روی ماده و تنوع محصول نهایی میتواند ساختار خط تولید را تغییر دهد. برای مثال، تبدیل نفت خام به فرآوردههای نفتی با تولید کاغذ یا لوله یکسان نیست، حتی اگر هر سه با جریان مداوم تولید شوند.
بهطور کلی، برای دستهبندی تولید پیوسته میتوان به سه معیار اصلی توجه کرد:
- ماهیت تغییر روی ماده: در برخی خطوط، ماده بیشتر تحت تغییرات فیزیکی، شکلدهی یا تبدیل مکانیکی قرار میگیرد و در برخی دیگر، تغییرات شیمیایی یا مولکولی بخش اصلی فرایند هستند.
- تنوع محصول خروجی: بعضی خطوط برای تولید یک محصول مشخص طراحی شدهاند، در حالی که برخی خطوط میتوانند چند محصول مشابه را با تغییر تنظیمات تولید کنند.
- شکل محصول نهایی: محصول ممکن است بهصورت سیال، گاز، پودر و گرانول تولید شود یا به شکل محصولات خطی و پیوسته مانند کاغذ، فیلم و ورق از خط خارج شود.
بر اساس این تفاوتها، میتوان تولید پیوسته را در چند مدل اصلی بررسی کرد.
تولید جریان پیوسته
در این مدل، مواد اولیه بهصورت یک جریان یکنواخت در طول خط حرکت میکنند و بدون توقفهای معمول میان ایستگاههای کاری، تحت عملیات مختلف قرار میگیرند. فرایند بیشتر بر شکلدهی، ترکیب، پردازش یا تبدیل فیزیکی مواد متمرکز است و محصول میتواند بهصورت یک جریان مداوم از خط خارج شود.
برای مثال، در تولید کاغذ، خمیر کاغذ بهطور مداوم وارد ماشین تولید میشود و پس از آبگیری، خشکشدن و فشردهسازی، به شکل یک رول پیوسته از خط خارج میشود. تولید فیلم و ورق پلاستیکی، برخی خطوط تولید لوله و پروفیل و خطوط تولید نوشیدنی نیز در این گروه قرار میگیرند.
تولید فرایندی
در تولید فرایندی، ماده اولیه در طول فرایند دچار تغییرات فیزیکی، شیمیایی یا حرارتی میشود و در نهایت به مادهای با ویژگیهای جدید تبدیل میشود. در بسیاری از این خطوط، تغییر ترکیب یا ساختار ماده بخش اصلی فرایند تولید را تشکیل میدهد.
پالایش نفت، تولید مواد شیمیایی، پتروشیمی، تولید سیمان، برخی فرایندهای تولید فولاد و تولید روغنهای خوراکی نمونههایی از این مدل هستند. محصول نهایی نیز میتواند به شکل مایع، گاز، پودر، گرانول یا سایر مواد حجمی باشد و معمولاً مانند محصولات واحدی، بهصورت قطعهبهقطعه شمارش نمیشود.
تولید پیوسته چند محصولی
همه خطوط پیوسته الزاماً فقط یک محصول تولید نمیکنند. در برخی خطوط، تجهیزات بهگونهای طراحی شدهاند که بتوان چند محصول مشابه یا چند گرید مختلف را با تغییر تنظیمات فرایند تولید کرد.
برای مثال، یک خط تولید پلیمر ممکن است چند گرید مختلف محصول را تولید کند یا یک کارخانه کاغذسازی بتواند کاغذهایی با گرماژ و مشخصات متفاوت تولید کند. در چنین خطوطی، زمان تغییر محصول، میزان ضایعات هنگام تغییر و مدت رسیدن خط به شرایط پایدار اهمیت زیادی دارد.
هرچه تنوع محصول بیشتر باشد، مدیریت تغییرات نیز پیچیدهتر میشود. به همین دلیل، طراحی برنامه تولید باید بین کاهش دفعات تغییر محصول و پاسخگویی به نیاز بازار تعادل ایجاد کند.
چرا شناخت نوع تولید پیوسته اهمیت دارد؟
نوع تولید پیوسته فقط یک دستهبندی تئوریک نیست و مستقیماً بر نحوه مدیریت کارخانه اثر میگذارد. نوع ماده اولیه، شکل محصول و پیچیدگی فرایند تعیین میکند که کنترل کیفیت، نگهداری و تعمیرات، مدیریت موجودی و محاسبه بهای تمامشده چگونه انجام شوند.
برای مثال، در یک خط فرایندی که مواد بهصورت مایع یا گاز تولید میشوند، اندازهگیری مقدار مصرف و بازده فرایند اهمیت زیادی دارد؛ در حالی که در تولید محصولاتی مانند کاغذ یا لوله، کنترل طول، وزن، ضخامت و ضایعات میتواند اهمیت بیشتری پیدا کند. بنابراین، شناخت مدل تولید به مدیر کمک میکند روش هزینهیابی، شاخصهای کنترل کیفیت، برنامه نگهداری و تعمیرات و ابزارهای نرمافزاری مناسب خط تولید را دقیقتر انتخاب کند.

تولید پیوسته واقعی و شبهپیوسته چیست؟
در کتابهای آموزشی، روشهای تولید معمولاً به دستههایی مانند تولید پیوسته، دستهای و گسسته تقسیم میشوند، اما در دنیای واقعی، مرز میان این روشها همیشه کاملاً مشخص نیست. بسیاری از کارخانهها در نقطهای بین تولید کاملاً پیوسته و تولید دستهای فعالیت میکنند. به این مفهوم Production Spectrum یا طیف تولید گفته میشود.
در یک سوی این طیف، تولید پیوسته واقعی قرار دارد که جریان مواد تقریباً بدون وقفه ادامه پیدا میکند. در سوی دیگر، تولید دستهای قرار دارد که تولید در دورهها یا بچهای مشخص انجام میشود. میان این دو نیز مدلهای شبهپیوسته یا نیمهپیوسته قرار میگیرند که بخشی از فرایند بهصورت مداوم و بخش دیگری بهصورت دورهای انجام میشود.
تولید پیوسته واقعی
در تولید پیوسته واقعی، مواد اولیه بهطور مداوم وارد فرایند میشوند و محصول نیز بهصورت مداوم از خط خارج میشود. تجهیزات و واحدهای عملیاتی به یکدیگر وابستهاند و جریان مواد در طول فرایند بدون توقفهای معمول بین مراحل ادامه پیدا میکند.
پالایش نفت، تولید سیمان در کورههای دوار و برخی فرایندهای پتروشیمی نمونههایی از این روش هستند. در چنین خطوطی، توقف ناگهانی میتواند هزینه زیادی ایجاد کند و حتی به تجهیزات یا مواد در حال فرآیند آسیب بزند. به همین دلیل، تعمیرات اساسی معمولاً از مدتها قبل برنامهریزی میشوند و نگهداری پیشگیرانه اهمیت زیادی دارد.
یکی از ویژگیهای مهم تولید پیوسته واقعی، وابستگی شدید بخشهای مختلف خط به یکدیگر است. به همین دلیل، کنترل فرایند و پایش مداوم پارامترهایی مانند دما، فشار، جریان و کیفیت مواد اهمیت زیادی دارد.
تولید شبهپیوسته
تولید شبهپیوسته یا نیمهپیوسته در میانه طیف تولید قرار میگیرد. در این مدل، بخشی از فرایند بهصورت پیوسته انجام میشود، اما جریان مواد در برخی نقاط میتواند متوقف شود یا بهصورت دورهای ادامه پیدا کند. در نتیجه، برخلاف تولید پیوسته واقعی، ممکن است بین بخشهای مختلف «مخازن واسط» یا بافر (Buffer Tanks) وجود داشته باشد.
برای مثال، ممکن است یک بخش از کارخانه بهصورت مداوم ماده را تولید کند، اما بخش بعدی ظرفیت دریافت همان مقدار را نداشته باشد. در این حالت، ماده در یک مخزن واسط ذخیره میشود تا فرایند بعدی بتواند در زمان مناسب آن را مصرف کند. به این ترتیب، توقف یک بخش الزاماً باعث توقف فوری کل خط نمیشود.
چرا کارخانهها از تولید شبهپیوسته استفاده میکنند؟
تولید پیوسته واقعی ظرفیت بالایی دارد، اما راهاندازی آن به سرمایهگذاری زیادی نیاز دارد و انعطافپذیری آن در برابر تغییر محصول یا تغییر شرایط بازار پایینتر است. همچنین، خرابی یک بخش میتواند بخشهای دیگر را تحت تاثیر قرار دهد.
به همین دلیل، برخی کسبوکارها با استفاده از مخازن واسط، بافرهای بینفرایندی و ذخیره موقت مواد بخشی از وابستگی مستقیم مراحل را کاهش میدهند. این کار باعث میشود یک بخش بتواند برای مدت کوتاهی متوقف شود، بدون اینکه کل فرایند بلافاصله متوقف شود.
بنابراین، شبهپیوسته را میتوان یک راهکار برای ایجاد تعادل میان بهرهوری و تداوم تولید از یک طرف و انعطافپذیری و کاهش ریسک توقف از طرف دیگر دانست.
در نتیجه، انتخاب میان تولید پیوسته واقعی، شبهپیوسته و دستهای به عواملی مانند نوع محصول، حجم تقاضا، هزینه توقف، میزان تنوع محصول، سرمایهگذاری مورد نیاز و امکان ذخیره مواد بین مراحل بستگی دارد.
تولید پیوسته چه تفاوتی با تولید گسسته دارد؟
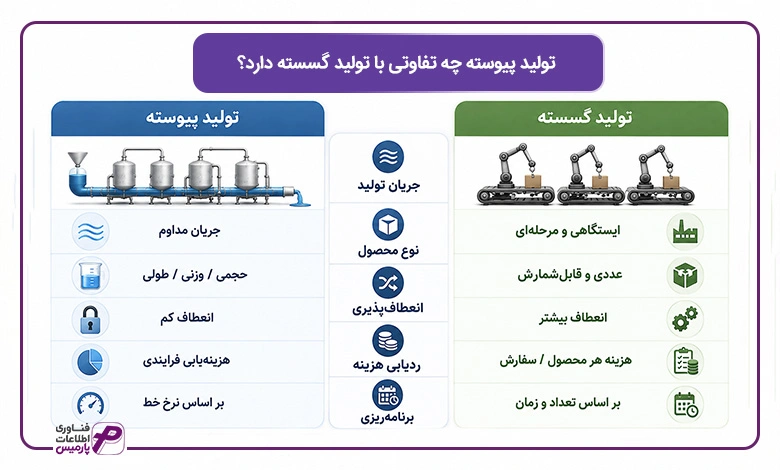
تولید گسسته در مقابل تولید پیوسته قرار میگیرد. در تولید گسسته، محصولات بهصورت واحدهای جداگانه و قابلشمارش تولید میشوند. خودرو، لوازم الکترونیکی، قطعات صنعتی و ماشینآلات مثالهایی از تولید گسسته هستند.
تفاوت اصلی این دو روش را میتوان در چند محور بررسی کرد:
- ماهیت جریان تولید: در تولید پیوسته، جریان مواد مداوم و بیوقفه است. مواد اولیه در یک سر خط وارد میشوند و محصول نهایی در سر دیگر خارج میشود. در تولید گسسته، مواد از ایستگاهی به ایستگاه دیگر حرکت میکنند و ممکن است بین مراحل توقف داشته باشند.
- ماهیت محصول: محصول تولید پیوسته معمولاً بهصورت حجمی، وزنی یا طولی اندازهگیری میشود؛ مانند لیتر بنزین، کیلوگرم پلیمر یا متر کاغذ. محصول تولید گسسته بهصورت عددی و قابلشمارش است؛ مانند تعداد خودرو، تعداد قطعه یا تعداد دستگاه.
- انعطافپذیری: تولید پیوسته انعطافپذیری بسیار کمی دارد و تغییر محصول در آن هزینهبر و زمانبر است. تولید گسسته انعطافپذیری بیشتری دارد و تغییر محصول با تنظیم مجدد ایستگاههای کاری امکانپذیر است.
- ردیابی هزینه: در تولید پیوسته، هزینهیابی بهصورت فرایندی انجام میشود و هزینهها برای کل دوره تولید محاسبه میگردد. در تولید گسسته، امکان ردیابی هزینه برای هر محصول یا هر سفارش وجود دارد.
- برنامهریزی تولید: برنامهریزی در تولید پیوسته بر اساس نرخ تولید و زمان کارکرد خط تنظیم میشود. در تولید گسسته، برنامهریزی بر اساس تعداد محصول و زمان مورد نیاز برای هر ایستگاه انجام میشود.
این تفاوتها نشان میدهد که انتخاب بین تولید پیوسته و تولید گسسته، یک تصمیم استراتژیک است که بر اساس ماهیت محصول، حجم تقاضا و الزامات بازار گرفته میشود.
تولید پیوسته در چه صنایعی کاربرد دارد؟
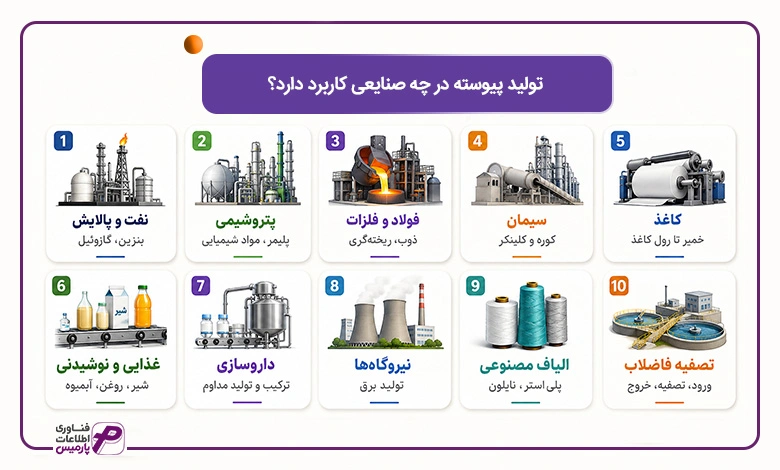
تولید پیوسته بیشتر در صنایعی کاربرد دارد که مواد اولیه باید بهطور مداوم پردازش شوند و توقف خط هزینه زیادی ایجاد میکند. این صنایع معمولاً حجم تولید بالایی دارند و محصولات آنها استاندارد و کمتنوع هستند. مهمترین نمونهها عبارتند از:
- صنایع نفت و پالایش: پالایش نفت خام به مجموعهای از فرایندهای بههمپیوسته نیاز دارد. واحدهای تقطیر، تبدیل و تصفیه بهصورت مداوم فعالیت میکنند تا نفت خام به محصولاتی مانند بنزین، گازوئیل و نفت سفید تبدیل شود.
- صنایع پتروشیمی: تولید مواد شیمیایی، پلیمرها، کودهای شیمیایی و محصولات مشابه معمولاً به فرایندهای مداوم نیاز دارد. تغییر شرایط فرایند در این صنایع میتواند بر کیفیت محصول و ایمنی عملیات اثر بگذارد.
- صنایع فولاد و فلزات: کورههای بلند، کورههای ذوب و خطوط ریختهگری پیوسته برای پردازش مداوم مواد به کار میروند. توقف این تجهیزات میتواند هزینههای سنگینی برای کارخانه ایجاد کند.
- تولید سیمان: تولید کلینکر در کورههای دوار یکی از نمونههای شناختهشده تولید پیوسته است. مواد اولیه بهصورت مداوم وارد کوره میشوند و کلینکر پس از پخت از آن خارج میشود.
- تولید کاغذ: خمیر کاغذ در یک جریان مداوم وارد ماشین کاغذسازی میشود و پس از آبگیری، خشکشدن و فشردهسازی، به محصول نهایی تبدیل میشود.
- صنایع غذایی و نوشیدنی: تولید نوشابه، آبمیوه، روغن خوراکی، شیر و برخی محصولات غذایی با خطوط پیوسته انجام میشود. کنترل مداوم دما، فشار و کیفیت در این خطوط اهمیت زیادی دارد.
- صنایع داروسازی: برخی محصولات دارویی با فرایندهای پیوسته تولید میشوند تا کیفیت، ترکیب و شرایط فرایند در حجم بالای تولید ثابت بماند.
- نیروگاهها: تولید برق نمونهای از فرایندی است که برای تأمین مداوم انرژی طراحی میشود. تولید، انتقال و توزیع برق باید با میزان مصرف هماهنگ باشد.
- تولید الیاف مصنوعی: موادی مانند پلیاستر و نایلون از طریق فرایندهای مداوم تولید و به الیاف تبدیل میشوند.
- تصفیه فاضلاب: ورود فاضلاب، تصفیه، جداسازی آلایندهها و خروج آب تصفیهشده در برخی از تصفیهخانهها بهصورت جریان پیوسته انجام میشود.

تفاوت تولید پیوسته، دستهای، انبوه و گسسته چیست؟
برای درک بهتر جایگاه تولید پیوسته، باید تفاوت آن را با سایر روشهای تولید شناخت. در جدول زیر، این تفاوتها را بهصورت جامع مقایسه کردهایم.
معیار | تولید پیوسته | تولید دستهای | تولید انبوه | تولید گسسته |
جریان تولید | مداوم و بدون وقفه | مرحلهای با توقف بین مراحل | معمولاً خط مونتاژ | واحدهای مجزا |
حجم تولید | بسیار بالا | متغیر، معمولاً متوسط تا بالا | بسیار بالا | متغیر |
تنوع محصول | بسیار کم | متوسط تا زیاد | کم | زیاد |
انعطافپذیری | بسیار پایین | متوسط | پایین | بالا |
تغییر محصول | بسیار دشوار | نسبتاً ساده | دشوار | ساده |
اتوماسیون | بسیار بالا | بسته به فرایند | بالا | متغیر |
هزینه توقف | بسیار بالا | متوسط | بالا | متوسط |
مناسب برای | تقاضای پایدار، محصولات استاندارد | محصولات متنوع، حجمهای مختلف | تقاضای انبوه | محصولات متنوع و پیچیده |
کنترل فرایند | لحظهای و مستمر | مرحلهای | خطی | مرحلهای |
نمونه صنعت | پتروشیمی، پالایشگاه | داروسازی، پوشاک | خودروسازی | الکترونیک، ماشینآلات |
مزایای تولید پیوسته چیست؟
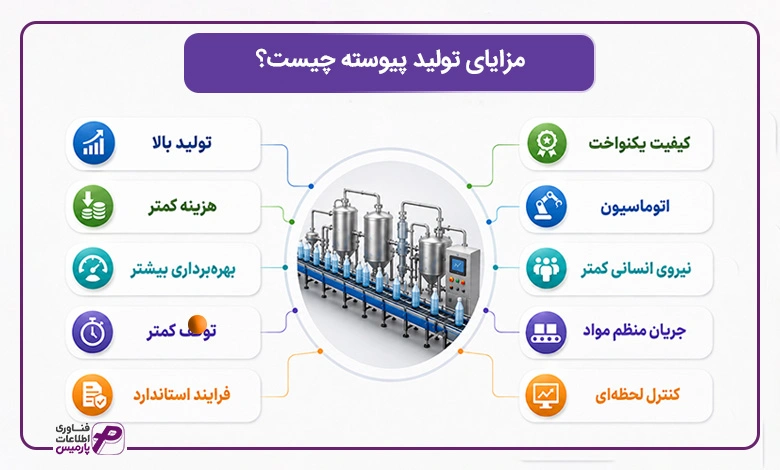
تولید پیوسته مزایای متعددی دارد که آن را به گزینهای جذاب برای بسیاری از صنایع تبدیل کرده است. این مزایا را در ادامه مرور میکنیم.
- تولید با حجم بالا: خطوط تولید پیوسته برای تولید حجم بالای محصولات طراحی شدهاند و میتوانند نیازهای بازار با تقاضای انبوه را تامین کنند.
- کاهش هزینه واحد در مقیاس مناسب: با افزایش حجم تولید، هزینه ثابت بر تعداد بیشتری محصول توزیع میشود و هزینه هر واحد محصول کاهش مییابد.
- استفاده بیشتر از ظرفیت تجهیزات: تجهیزات بهصورت مداوم کار میکنند و حداکثر ظرفیت خود را به کار میگیرند. این امر باعث افزایش بازده سرمایهگذاری میشود.
- کاهش توقفهای ناشی از تغییر خط: در تولید پیوسته، تغییر خط کمتر اتفاق میافتد و توقفهای مرتبط با آن کاهش مییابد. این موضوع به افزایش بهرهوری کلی کمک میکند.
- استانداردسازی فرایند: فرایند تولید استاندارد و تکراری است که به یکنواختی محصول کمک میکند. این استانداردسازی، کنترل کیفیت را نیز سادهتر میکند.
- یکنواختی بیشتر محصول: محصولات تولیدشده در این روش کیفیت یکنواختی دارند و انحرافات کیفی در آنها به حداقل میرسد.
- امکان اتوماسیون: تولید پیوسته بهخوبی با سیستمهای اتوماسیون سازگار است.
- کاهش برخی هزینههای نیروی انسانی: اتوماسیون گسترده، نیاز به نیروی انسانی در برخی بخشها را کاهش میدهد.
- جریان منظم مواد: مواد اولیه بهصورت منظم و مداوم وارد خط میشوند و هیچ گونه وقفهای در جریان مواد ایجاد نمیشود.
- امکان کنترل لحظهای فرایند: سیستمهای کنترل پیشرفته امکان پایش و تنظیم لحظهای فرایند را فراهم میکنند.

معایب و چالشهای تولید پیوسته چیست؟
تولید پیوسته با وجود مزایای متعدد، چالشها و معایب خاص خود را نیز دارد. شناخت این چالشها برای تصمیمگیری آگاهانه ضروری است.
- سرمایهگذاری اولیه بالا: راهاندازی خط تولید پیوسته نیازمند سرمایهگذاری قابلتوجهی در تجهیزات، اتوماسیون و زیرساختها است.
- انعطافپذیری کمتر: تولید پیوسته برای محصولات استاندارد و با تنوع کم مناسب است. تغییر محصول یا فرمولاسیون در این سیستم دشوار، هزینهبر و زمانبر است.
- وابستگی شدید مراحل تولید به یکدیگر: هر مرحله از تولید به مرحله قبل و بعد وابسته است. اختلال در هر بخش میتواند کل خط را متوقف کند.
- حساسیت بالا به خرابی تجهیزات: خرابی یک دستگاه میتواند کل خط تولید را از کار بیندازد.
- پیچیدگی تعمیرات و نگهداری: تعمیرات در خطوط تولید پیوسته، به دلیل پیچیدگی تجهیزات و نیاز به تخصص بالا، دشوار و هزینهبر است.
- وابستگی به تأمین مداوم مواد اولیه: هر گونه اختلال در تأمین مواد اولیه میتواند خط تولید را متوقف کند.
- دشواری تغییر محصول یا فرمولاسیون: تغییر محصول یا فرمولاسیون در تولید پیوسته نیازمند توقف خط، تنظیم مجدد تجهیزات و گاهی تغییرات اساسی در فرایند است.
- ریسک ناشی از توقف ناگهانی: توقف ناگهانی در تولید پیوسته، هزینههای سنگینی به دنبال دارد که ممکن است جبرانناپذیر باشد.
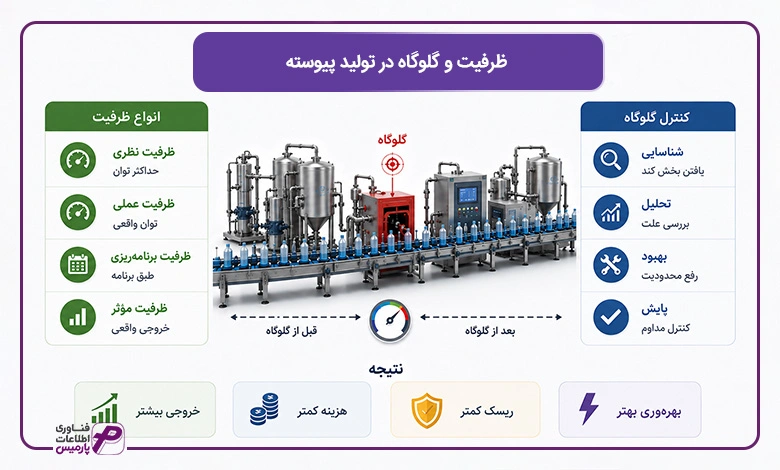
ظرفیت و گلوگاه در تولید پیوسته
در سیستمهای تولید پیوسته، مدیریت ظرفیت و شناسایی گلوگاهها صرفاً یک مسئله محاسباتی نیست، بلکه شریان حیاتی سودآوری کارخانه محسوب میشود.
از آنجا که جریان مواد در این خطوط بهصورت بیوقفه و زنجیرهای حرکت میکند، ظرفیت واقعی کل سیستم همیشه توسط کمسرعتترین بخش آن (گلوگاه) تعیین میشود.
به عبارت دیگر، تقویت ظرفیت در سایر ایستگاهها بدون برطرف کردن گلوگاه اصلی، هیچ افزایشی در خروجی نهایی ایجاد نمیکند و تنها باعث اتلاف سرمایه و انباشت فشار روی تجهیزات میشود.
پایش مداوم ظرفیت به مدیران تولید اجازه میدهد تا شکاف میان «توان نظری تجهیزات» و «عملکرد واقعی خط» را شفاف کنند. از سوی دیگر، شناسایی زودهنگام گلوگاهها مانع از افت فشار عملیاتی، اتلاف انرژی و ایجاد توقفهای پرهزینه در فرایند میشود. برای مدیریت موثر این دو مولفه، ابتدا باید انواع ظرفیتهای سنجش در صنعت را تفکیک کرد و سپس مکانیسمهای کنترل گلوگاه را بکار گرفت. در ادامه، ابعاد مختلف این مفاهیم را بهتفکیک بررسی میکنیم:
ظرفیت اسمی
ظرفیت اسمی، حداکثر مقداری است که یک خط تولید با توجه به طراحی اولیه میتواند در یک بازه زمانی مشخص تولید کند. این ظرفیت بر اساس مشخصات فنی تجهیزات و طراحی خط محاسبه میشود و معمولاً شرایط ایدهآل را در نظر میگیرد.
ظرفیت عملی
ظرفیت عملی، ظرفیتی است که با در نظر گرفتن توقفهای برنامهریزیشده مانند تعمیرات، سرویس و تعویضها به دست میآید. این ظرفیت به ظرفیت واقعی نزدیکتر است و مبنای برنامهریزی تولید قرار میگیرد.
ظرفیت واقعی
ظرفیت واقعی، ظرفیتی است که در عمل و با در نظر گرفتن تمام محدودیتها مانند خرابیها، نوسانات مواد اولیه، تغییرات نیروی انسانی و سایر عوامل محقق میشود. این ظرفیت معمولاً کمتر از ظرفیت عملی است و نشاندهنده عملکرد واقعی خط تولید است.
ظرفیت واقعی = ظرفیت اسمی × ضریب بهرهبرداری
گلوگاه چیست؟
گلوگاه نقطهای از یک فرایند یا خط تولید است که سرعت یا ظرفیت آن نسبت به سایر بخشها کمتر است و باعث کندی یا توقف جریان کل فرایند میشود. گلوگاه در واقع کمظرفیتترین یا کمبازدهترین ایستگاه کاری یا تجهیز خط است که تعیینکننده حداکثر نرخ تولید کل سیستم میشود.
اگر ظرفیت بخش A برابر ۱۰۰۰ واحد در ساعت باشد، اما بخش B فقط ۸۰۰ واحد در ساعت پردازش کند، ظرفیت عملی سیستم نمیتواند از ۸۰۰ واحد در ساعت بیشتر شود. حتی اگر بقیه تجهیزات ظرفیت بالاتری داشته باشند، این نقطه ضعیفتر مانع از بهرهبرداری کامل از توانایی سیستم خواهد شد.
چگونه گلوگاه را مدیریت کنیم؟
برای مدیریت گلوگاه، راهکارهای مختلفی وجود دارد:
- افزایش ظرفیت گلوگاه: با ارتقاء تجهیزات، افزایش نیروی انسانی یا بهبود فرایند در آن نقطه.
- انتقال بار کاری: انتقال بخشی از عملیات گلوگاه به ایستگاههای دیگر با ظرفیت مازاد.
- تنظیم برنامه تولید: تنظیم برنامه تولید بر اساس ظرفیت گلوگاه بهگونهای که خط تولید دچار اختلال نشود.
- نگهداری پیشگیرانه: اجرای برنامههای نگهداری دقیقتر برای تجهیزات گلوگاه و کاهش خرابیهای ناگهانی.
- افزایش موجودی بینفرایندی: در برخی موارد، ایجاد موجودی بینفرایندی در نقطه گلوگاه میتواند نوسانات را جذب کند.
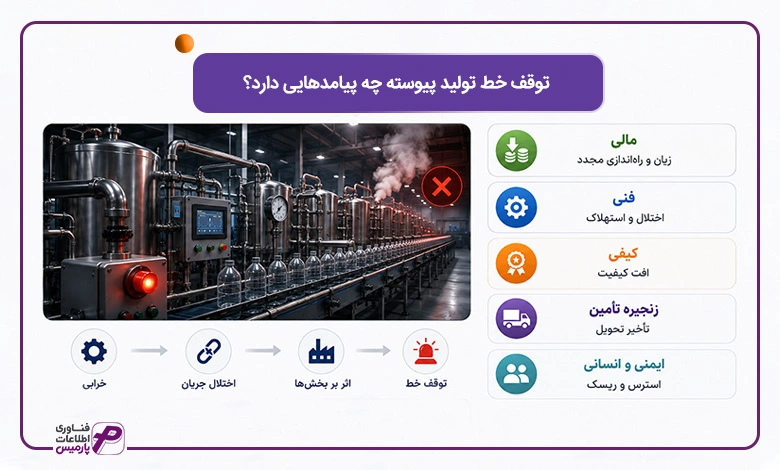
توقف خط تولید پیوسته چه پیامدهایی دارد؟
توقف خط تولید در هر کارخانهای هزینه ایجاد میکند، اما در تولید پیوسته شرایط متفاوت است. در این روش، بخشهای مختلف فرایند بهصورت مداوم و به یکدیگر وابسته کار میکنند. بنابراین، توقف یک تجهیز یا بخش میتواند جریان مواد را مختل کند و عملکرد بخشهای دیگر را نیز تحت تأثیر قرار دهد.
برای مثال، در یک خط تولید گسسته ممکن است خرابی یک دستگاه باعث توقف همان ایستگاه شود، در حالی که سایر بخشها برای مدتی به فعالیت خود ادامه دهند. اما در یک فرایند پیوسته، امکان جدا کردن ساده یک بخش از کل خط وجود ندارد و اختلال میتواند بهسرعت به بخشهای دیگر منتقل شود. به همین دلیل، توقف خط میتواند همزمان پیامدهای فنی، مالی، کیفی و زنجیره تأمین داشته باشد.
مدیریت تجهیزات سنگین و محاسبه دقیق هزینههای استهلاک و نگهداری دستگاهها در طول توقفهای استراتژیک، با کمک نرم افزار اموال و دارایی ثابت انجام میشود.
چه عواملی باعث توقف خط تولید پیوسته میشوند؟
توقف خط همیشه نتیجه خرابی یک دستگاه نیست و عوامل مختلفی میتوانند جریان تولید را مختل کنند. مهمترین علتها عبارتند از:
- خرابی تجهیزات: خرابی پمپ، موتور، کوره، کمپرسور، شیرها یا سایر تجهیزات کلیدی میتواند جریان فرایند را متوقف کند.
- اختلال در سیستمهای کنترل: خرابی سنسورها، PLC، DCS یا تجهیزات ابزار دقیق ممکن است باعث شود سیستم نتواند شرایط فرایند را بهدرستی پایش یا کنترل کند.
- مشکل در مواد اولیه: تغییر کیفیت، آلودگی یا تأمین نشدن مواد اولیه میتواند ادامه فرایند را غیرممکن یا پرریسک کند.
- انحراف در شرایط فرایند: تغییر غیر عادی دما، فشار، سرعت جریان یا ترکیب مواد ممکن است نیاز به توقف خط برای جلوگیری از آسیب بیشتر ایجاد کند.
- مشکلات انرژی و زیرساخت: قطعی برق، گاز، بخار، آب یا سایر منابع مورد نیاز میتواند تولید را متوقف کند.
- خطاهای انسانی: تنظیم نادرست تجهیزات یا تصمیم اشتباه اپراتور نیز میتواند باعث اختلال در فرایند شود.
در برخی صنایع، توقف فقط یک مسئله اقتصادی نیست. برای مثال، اگر مواد شیمیایی در شرایط نامناسب باقی بمانند، ممکن است واکنش ناخواسته، افزایش فشار یا حتی حادثه ایجاد شود. بنابراین، در چنین خطوطی گاهی توقف کنترلشده برای حفظ ایمنی، از ادامه دادن فرایند پرریسک مهمتر است.
توقف خط تولید چه پیامدهایی دارد؟
پیامد توقف به مدت و علت آن بستگی دارد، اما معمولاً چند بخش را همزمان تحت تأثیر قرار میدهد.
- آسیب به تجهیزات: تغییر ناگهانی دما، فشار یا جریان میتواند به تجهیزات آسیب بزند. برای مثال، افت دمای کوره یا باقی ماندن برخی مواد در لولهها میتواند باعث رسوب، سختشدن یا گرفتگی تجهیزات شود.
- افزایش ضایعات: مواد موجود در میانه فرایند ممکن است در اثر توقف، شرایط استاندارد خود را از دست بدهند و دیگر قابل استفاده نباشند. این مسئله در صنایع غذایی، شیمیایی و فولاد اهمیت بیشتری دارد.
- افزایش مصرف انرژی: راهاندازی مجدد بسیاری از تجهیزات انرژی زیادی نیاز دارد. کورهها، واحدهای حرارتی و برخی تجهیزات فرایندی باید دوباره به دما و شرایط عملیاتی مناسب برسند.
- اختلال در سفارشها: توقف تولید، میزان محصول آماده تحویل را کاهش میدهد و ممکن است باعث تأخیر در سفارشهای مشتریان، جریمه قراردادی یا از دست رفتن مشتری شود.
- اختلال در زنجیره تامین: کاهش تولید میتواند برنامه حملونقل، موجودی انبار، تأمین مواد و برنامه تولید سایر واحدها را نیز تحت تاثیر قرار دهد.
توقف برنامهریزیشده
توقف برنامهریزیشده برای تعمیرات اساسی، سرویس تجهیزات، بازرسی یا تعویض قطعات انجام میشود. این توقفها از قبل در برنامه تولید قرار میگیرند تا زمان و هزینه آنها کنترل شود.
هدف این نیست که خط هرگز متوقف نشود؛ بلکه باید توقفهای ضروری در زمان مناسب و با کمترین ریسک انجام شوند. پیش از توقف، مواد موجود در فرایند تعیین تکلیف میشوند، تجهیزات برای خاموشی آماده میشوند و برنامه تعمیرات و راهاندازی مجدد مشخص میشود.
توقف اضطراری
توقف اضطراری بدون برنامه قبلی و معمولاً در اثر خرابی تجهیزات، اختلال در مواد اولیه، مشکل سیستم کنترل، قطعی انرژی یا شرایط ایمنی رخ میدهد. این نوع توقف معمولاً پرهزینهتر است، زیرا خط در شرایطی متوقف میشود که برای آن برنامهریزی نشده است.
در این شرایط، اولویت نخست ایمنی کارکنان و تجهیزات است. پس از آن باید علت توقف شناسایی شود، وضعیت مواد در حال فرایند بررسی شود و امکان ادامه کار یا راهاندازی مجدد خط ارزیابی شود.
چرا راهاندازی مجدد خط پرهزینه است؟
بازگشت یک خط پیوسته به شرایط عادی، فقط با روشن کردن تجهیزات انجام نمیشود. بسیاری از تجهیزات باید به دمای مناسب برسند، فشار و جریان تثبیت شود و پارامترهای فرایند دوباره در محدوده استاندارد قرار بگیرند. پس از آن نیز کیفیت محصول باید بررسی شود تا تولید محصول قابلفروش آغاز شود.
در این فاصله، خط ممکن است با ظرفیت کامل کار نکند و بخشی از مواد نیز بهعنوان ضایعات از فرایند خارج شوند. علاوه بر این، مصرف انرژی در مرحله راهاندازی میتواند بالا باشد. بنابراین، هزینه واقعی توقف فقط به زمان از دسترفته تولید محدود نمیشود و هزینه تعمیر، انرژی، ضایعات، راهاندازی مجدد، تأخیر سفارشها و فرصت ازدسترفته را نیز شامل میشود.
هزینه توقف چگونه محاسبه میشود؟
برای برآورد هزینه توقف، نباید فقط ارزش فروش محصول تولید شده را در نظر گرفت. بخشی از این مبلغ مربوط به سود ازدسترفته است و بخش دیگر به هزینههای مستقیم و غیرمستقیم توقف مربوط میشود.
برای مثال، فرض کنید یک خط در هر ساعت ۵۰۰ واحد محصول تولید میکند و حاشیه سود هر واحد ۵۰ هزار تومان است. توقف سهساعته خط، در سادهترین حالت، ۷۵ میلیون تومان حاشیه سود ازدسترفته ایجاد میکند. اگر هزینه تعمیر، انرژی راهاندازی، ضایعات، جریمه تأخیر و سایر هزینهها را نیز اضافه کنیم، هزینه واقعی توقف بیشتر خواهد شد.
به همین دلیل، ثبت علت توقف، مدت توقف، تجهیزات درگیر، میزان ضایعات و هزینه ایجاد شده اهمیت زیادی دارد. تحلیل این اطلاعات به مدیران کمک میکند علتهای پرتکرار را شناسایی کنند و با نگهداری پیشگیرانه، پایش تجهیزات و برنامهریزی دقیق تعمیرات احتمال توقفهای بعدی را کاهش دهند.

مهمترین شاخصهای عملکرد تولید پیوسته چیست؟
برای مدیریت مؤثر تولید پیوسته، باید شاخصهای کلیدی عملکرد را پایش کرد. در ادامه مهمترین این شاخصها را معرفی میکنیم.
- OEE (اثربخشی کلی تجهیزات)
- MTBF (میانگین زمان بین خرابیها)
- MTTR (میانگین زمان تعمیر)
- بازده تولید (Yield)
- نرخ ضایعات
- درصد تحقق برنامه تولید
- ظرفیت استفادهشده
به دلیل پیوسته بودن جریان تولید و محاسبه هزینهها بر اساس دوره، محاسبه دقیق هزینههای سربار و ضایعات تنها با یک نرم افزار بهای تمام شده تولید امکانپذیر است.
OEE (اثربخشی کلی تجهیزات)
OEE یکی از مهمترین شاخصهای عملکرد در تولید پیوسته است که از حاصلضرب سه مؤلفه اصلی به دست میآید:
OEE = دسترسی × عملکرد × کیفیت
- دسترسی (Availability): نسبت زمان کارکرد واقعی به زمان برنامهریزیشده تولید را نشان میدهد. این شاخص توقفهای ناشی از خرابی و تعویضها را محاسبه میکند.
- عملکرد (Performance): سرعت واقعی تولید را نسبت به سرعت طراحی شده اندازهگیری میکند و تلفات سرعت و توقفهای کوتاه را نشان میدهد.
- کیفیت (Quality): درصد محصولات سالم تولید شده را نسبت به کل تولید محاسبه میکند و ضایعات و دوبارهکاری را نشان میدهد.
تفسیر OEE به صنعت و شرایط خط بستگی دارد، اما بهعنوان یک معیار مرجع رایج، OEE بالای ۸۵ درصد معمولا بهعنوان سطح کلاس جهانی مطرح میشود. OEE بین ۶۵ تا ۸۵ درصد نشاندهنده عملکرد خوب و OEE بین ۴۰ تا ۶۵ درصد معمولاً نقطه شروع برای بهبود است.
MTBF (میانگین زمان بین خرابیها)
MTBF نشان میدهد که یک تجهیزات به طور متوسط چند ساعت بین دو خرابی متوالی کار میکند. این شاخص برای برنامهریزی نگهداری و تعمیرات پیشگیرانه بسیار مهم است. هرچه MTBF بالاتر باشد، قابلیت اطمینان تجهیزات بیشتر است.
MTTR (میانگین زمان تعمیر)
MTTR نشان میدهد که به طور متوسط چه مدت زمان برای تعمیر یک تجهیزات خراب شده لازم است. این شاخص نشاندهنده سرعت و کارایی تیم تعمیرات است. هرچه MTTR کمتر باشد، توقفهای ناشی از خرابی کوتاهتر خواهد بود.
بازده تولید (Yield)
بازده تولید نشان میدهد که چه درصدی از مواد اولیه به محصول نهایی قابلفروش تبدیل شده است. این شاخص کارایی فرایند تولید را اندازهگیری میکند. محاسبه آن به این صورت است: مقدار محصول خروجی تقسیم بر مقدار مواد ورودی. برای مثال، اگر ۱۰۰۰ کیلوگرم ماده اولیه وارد خط شود و ۹۵۰ کیلوگرم محصول قابلفروش خارج شود، بازده تولید ۹۵ درصد خواهد بود.
نرخ ضایعات
نرخ ضایعات، درصد مواد یا محصولاتی است که در فرایند تولید غیرقابلاستفاده میشوند. این شاخص بهطور مستقیم بر بازده تولید و بهای تمامشده تأثیر میگذارد. کاهش نرخ ضایعات یکی از مهمترین اهداف مدیریت تولید است.
درصد تحقق برنامه تولید
این شاخص، فاصله بین عملکرد واقعی و برنامه تولید را نشان میدهد. هرچه این درصد به ۱۰۰ نزدیکتر باشد، برنامهریزی و اجرای تولید دقیقتر بوده است.
ظرفیت استفادهشده
این شاخص نشان میدهد که چه میزان از ظرفیت اسمی خط تولید در عمل استفاده میشود. ظرفیت استفادهنشده به معنای فرصت ازدسترفته برای تولید است.
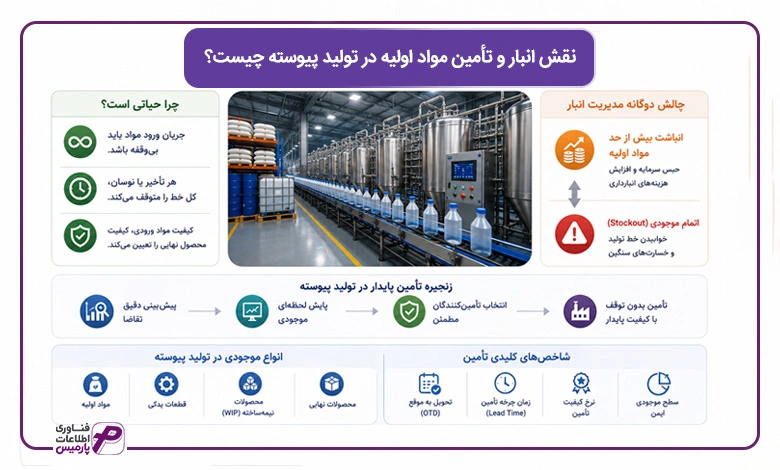
نقش انبار و تأمین مواد اولیه در تولید پیوسته چیست؟
در سیستمهای تولید پیوسته، واحد انبار و زنجیره تأمین صرفاً یک «محل نگهداری فیزیکی» یا یک «بخش پشتیبانی ساده» نیستند، بلکه شریان اصلی حیات خط تولید محسوب میشوند. از آنجا که جریان ورود مواد در این خطوط بیوقفه است، هرگونه نوسان، تاخیر یا بیکیفیتی در مواد ورودی میتواند کل زنجیره تولید را متوقف کرده و خسارتهای سنگین مالی و فنی برجای بگذارد.
مدیریت انبار در تولید پیوسته با یک چالش دوگانه روبهرو است:
- از یک سو، انباشت بیش از حد مواد اولیه باعث حبس سرمایه و افزایش هزینههای انبارداری میشود
- از سوی دیگر، اتمام موجودی (Stockout) به معنی خوابیدن خط تولید چندمیلیاردی است.
به همین دلیل، زنجیره تأمین در این صنایع باید بر پایه پیشبینی دقیق تقاضا، پایش لحظهای موجودی و ایجاد نقطهاتکاهای مطمئن طراحی شود.
برای دستیابی به این پایداری، مدیریت انبار باید علاوه بر تفکیک دقیق انواع موجودی (مواد اولیه، قطعات یدکی، محصولات نیمهساخته و نهایی)، شاخصهای کلیدی تأمین را بهطور مستمر کنترل کند.
برای حفظ پایداری خط تولید و جلوگیری از ریسک خوابیدن خط، استفاده از یک نرم افزار انبارداری دقیق برای کنترل موجودی اطمینان ضروری است. همچنین با نرم افزار برنامه ریزی خرید و تامین میتوان زمانبندی سفارش مواد اولیه را دقیقاً با نرخ مصرف کوره یا خط تولید منطبق کرد.
در ادامه، مؤلفههای اصلی مدیریت تأمین و انبارداری در خطوط پیوسته را بررسی میکنیم:
نقطه سفارش
نقطه سفارش، سطحی از موجودی است که با رسیدن به آن، باید سفارش جدید ثبت شود. تعیین نقطه سفارش بر اساس مصرف روزانه مواد و زمان تأمین انجام میشود. نقطه سفارش باید بهگونهای تنظیم شود که مواد جدید پیش از تمام شدن موجودی فعلی به انبار برسند.
موجودی اطمینان
موجودی اطمینان، مقداری مواد اضافی است که برای مقابله با نوسانات تأمین یا تقاضا در نظر گرفته میشود. موجودی اطمینان بر اساس سه عامل تعیین میشود: نوسانات تقاضا، نوسانات زمان تأمین و اهمیت مواد اولیه برای تولید. هرچه نوسانات بیشتر و اهمیت مواد بالاتر باشد، موجودی اطمینان بیشتری نیاز است.
زمان تأمین
زمان تأمین، مدت زمانی است که از ثبت سفارش تا دریافت مواد اولیه طول میکشد. این زمان شامل مدت زمان آمادهسازی سفارش توسط تأمینکننده، حمل و نقل و ترخیص کالا است. در تولید پیوسته، زمان تأمین باید بهطور دقیق محاسبه شود تا نقطه سفارش بهدرستی تعیین گردد.
تأمینکننده جایگزین
داشتن تأمینکنندگان جایگزین برای کاهش ریسک قطعی تامین بسیار مهم است. اگر تأمینکننده اصلی به هر دلیلی نتواند مواد را تحویل دهد، تأمینکننده جایگزین میتواند از توقف خط تولید جلوگیری کند.
کنترل کیفیت مواد اولیه
کنترل کیفیت مواد اولیه پیش از ورود به خط تولید، از اهمیت بالایی برخوردار است. ورود مواد با کیفیت نامناسب میتواند کل فرایند تولید را مختل کند و باعث تولید محصولات غیرقابلفروش شود. نمونهبرداری و آزمایش مواد ورودی باید بهصورت منظم انجام شود.

تولید پیوسته و تولید دستهای چه تفاوتی دارند؟
تفاوت اصلی تولید پیوسته و تولید دستهای به نحوه جریان مواد و زمانبندی تولید برمیگردد. در تولید پیوسته، فرایند تولید برای مدت طولانی با یک جریان ثابت ادامه پیدا میکند و معمولاً تغییر محصول به توقف و تنظیم مجدد خط نیاز دارد. در مقابل، در تولید دستهای، محصول در مقدار مشخصی تولید میشود و پس از پایان هر دسته، امکان تغییر فرمول، مواد یا محصول وجود دارد.
برای مثال، تولید یک نوع ماده شیمیایی در یک واحد پتروشیمی میتواند بهصورت پیوسته انجام شود. اما تولید انواع مختلف دارو، رنگ یا محصولات غذایی در یک کارخانه معمولاً به شکل دستهای انجام میشود. در این روش، کارخانه ابتدا یک مقدار مشخص از محصول را تولید میکند، سپس تجهیزات را شستوشو یا تنظیم میکند و سراغ محصول بعدی میرود.
اگر ثبات محصول و حجم تولید بالا باشد، تولید پیوسته انتخاب مناسبی است. اما اگر کسبوکار با تنوع محصول، سفارشهای متفاوت یا تغییر مکرر فرمولاسیون روبهرو باشد، تولید دستهای انعطاف بیشتری ایجاد میکند.
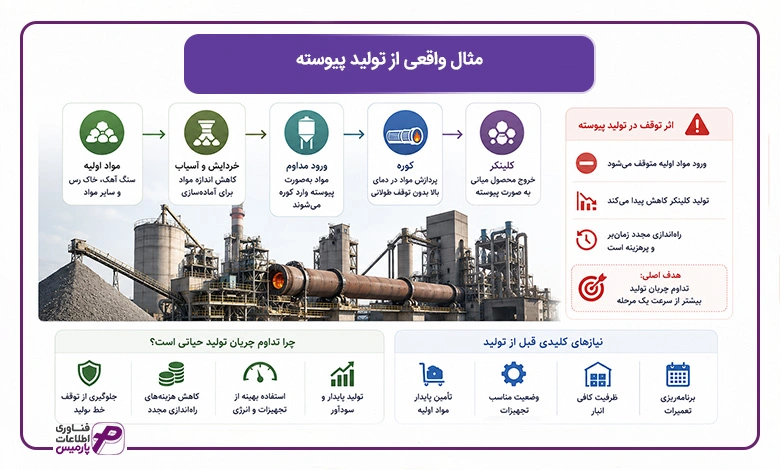
مثال واقعی از تولید پیوسته
فرض کنید یک کارخانه تولید سیمان، روزانه چند هزار تن کلینکر تولید میکند. مواد اولیه مانند سنگ آهک و خاک رس ابتدا خرد و آسیاب میشوند و سپس بهصورت مداوم وارد کوره میشوند. کوره نیز بدون توقف طولانی، مواد را در دمای بالا پردازش میکند و کلینکر را بهعنوان محصول میانی تحویل میدهد.
در این فرایند، توقف کوره فقط به معنی توقف یک دستگاه نیست. مواد اولیه دیگر وارد فرایند نمیشوند، تولید کلینکر کاهش پیدا میکند و راهاندازی مجدد نیز به زمان و انرژی زیادی نیاز دارد. به همین دلیل، کارخانه باید پیش از شروع تولید، تامین مواد اولیه، وضعیت تجهیزات، ظرفیت انبار و برنامه تعمیرات را هماهنگ کند.
این مثال نشان میدهد که در تولید پیوسته، تداوم جریان تولید اهمیت بیشتری از سرعت یک مرحله منفرد دارد. اگر یکی از بخشهای اصلی فرایند دچار اختلال شود، اثر آن میتواند به کل خط منتقل شود.

برنامهریزی تقاضا در تولید پیوسته
در تولید پیوسته، برنامهریزی تقاضا فقط برای تعیین میزان فروش آینده انجام نمیشود؛ بلکه مستقیماً روی مقدار تولید و استفاده از ظرفیت کارخانه اثر میگذارد. چون تغییر سریع حجم تولید یا توقف خط معمولاً ساده نیست، مدیر تولید باید پیش از شروع فرایند، تصویر نسبتاً دقیقی از نیاز بازار داشته باشد.
برای این کار، اطلاعات فروش گذشته، روند سفارشهای مشتریان، فصلهای پرتقاضا و شرایط بازار بررسی میشوند. سپس میزان تقاضای پیشبینیشده با ظرفیت خط، موجودی مواد اولیه و موجودی محصول نهایی مقایسه میشود.
برای مثال، اگر پیشبینی شود تقاضای یک محصول در ماه آینده افزایش پیدا میکند، کارخانه باید زودتر مواد اولیه مورد نیاز را تامین کند و ظرفیت تولید و انبار را برای این افزایش آماده سازد. در مقابل، اگر تقاضا کاهش پیدا کند، ادامه تولید با ظرفیت بالا میتواند موجودی اضافی و هزینه نگهداری ایجاد کند.
بنابراین، پیشبینی تقاضا در تولید پیوسته نقش واسطه میان بازار و خط تولید را دارد و کمک میکند ظرفیت تولید با نیاز واقعی بازار هماهنگ شود.
چگونه تولید پیوسته را مدیریت کنیم؟
مدیریت خطوط تولید پیوسته نیازمند یک نگاه سیستمی، یکپارچه و پیشگیرانه (Proactive) است. در این سیستمها به دلیل جریان مداوم مواد و وابستگی شدید بخشها به یکدیگر، مدیریت تولید نمیتواند صرفاً به «نظارت بر کارکرد فیزیکی دستگاهها» یا «برطرف کردن بحرانها پس از وقوع» محدود شود. کوچکترین اختلال در هر نقطه از سازمان (از تاخیر در تامین مواد اولیه گرفته تا افت کیفیت یا ناهماهنگی در واحد فروش) میتواند مانند یک دومینو، کل خط تولید چند میلیاردی را متوقف کند.
موفقیت در مدیریت تولید پیوسته بر پایه ایجاد هماهنگی لحظهای میان فناوری، دادهها و فرایندهای سازمانی استوار است. امروزه صنایع پیشرو با بهرهگیری از سیستمهای اتوماسیون صنعتی، پایش مداوم شاخصهای عملکردی (مانند OEE) و بکارگیری نرمافزارهای مدیریت یکپارچه (ERP)، تصمیمگیری در خط تولید را از روشهای سنتی به حالت دادهمحور و پیشبینانه ارتقا دادهاند.
برای مدیریت هوشمندانه یک خط تولید پیوسته، مدیران صنعتی باید پنج رکن اصلی را بهصورت یکپارچه هدایت کنند.
- برنامهریزی تقاضا
- مدیریت زنجیره تأمین
- نگهداری پیشگیرانه تجهیزات
- کنترل کیفیت مستمر
- هزینهیابی دقیق
یکپارچهسازی بخشهای مختلف از انبار تا فروش، نیازمند یک راهکار جامع مانند نرم افزار پارمیس استار است. مدیران کارخانه میتوانند با بکارگیری نرم افزار برنامه ریزی تولید، نرخ ورود و خروج مواد را پایش کرده و از بروز گلوگاه جلوگیری کنند.
در ادامه، ابعاد عملیاتی هر یک از این محورها را بررسی میکنیم:
برنامهریزی تولید
برنامهریزی تولید در سیستمهای پیوسته، نیازمند پیشبینی دقیق تقاضا و هماهنگی با ظرفیت تولید است. برنامه تولید باید بهگونهای تنظیم شود که خط تولید همواره در حال کار باشد و از توقفهای غیر ضروری جلوگیری شود. برنامهریزی تولید شامل تعیین میزان تولید، زمانبندی شیفتها و هماهنگی با واحد فروش است.
برنامهریزی ظرفیت
شناخت دقیق ظرفیت تولید و استفاده بهینه از آن، یکی از وظایف اصلی مدیریت تولید است. ظرفیت تولید باید با تقاضای بازار هماهنگ باشد تا از تولید بیش از حد یا کمتولیدی جلوگیری شود. برنامهریزی ظرفیت شامل تحلیل ظرفیت اسمی، عملی و واقعی و تطبیق آنها با نیازهای بازار است.
مدیریت گلوگاه
شناسایی و مدیریت گلوگاهها، یکی از مهمترین وظایف مدیر تولید است. گلوگاه، نقطهای از خط تولید است که ظرفیت آن کمتر از سایر بخشهاست و تعیینکننده حداکثر نرخ تولید کل سیستم میشود. برای مدیریت گلوگاه، باید ظرفیت آن را افزایش داد، یا بار کاری را به سایر بخشها منتقل کرد، یا برنامه تولید را بر اساس ظرفیت گلوگاه تنظیم نمود.
نگهداری و تعمیرات
با توجه به کارکرد مداوم تجهیزات در تولید پیوسته، برنامههای نگهداری و تعمیرات پیشگیرانه از اهمیت ویژهای برخوردارند. این برنامهها باید بهگونهای طراحی شوند که کمترین اختلال را در تولید ایجاد کنند. نگهداری پیشگیرانه شامل بازرسیهای دورهای، تعویض قطعات فرسوده و سرویسهای منظم است.
مدیریت موجودی
موجودی مواد اولیه باید بهگونهای مدیریت شود که خط تولید هیچگاه با کمبود مواجه نشود، در عین حال سرمایه زیادی در انبار قفل نشود. تعیین نقطه سفارش، موجودی اطمینان و مدیریت تأمینکنندگان از اجزای اصلی مدیریت موجودی هستند.
کنترل کیفیت
کنترل کیفیت در تولید پیوسته بهصورت مستمر و در حین فرایند انجام میشود. نمونهبرداری و آزمایش بهطور مداوم انجام میشود تا از مطابقت محصول با استانداردها اطمینان حاصل شود. هر گونه انحراف کیفی باید سریعاً شناسایی و اصلاح شود.
مدیریت انرژی
با توجه به مصرف بالای انرژی در تولید پیوسته، مدیریت مصرف انرژی میتواند تأثیر قابلتوجهی بر کاهش هزینهها داشته باشد. بهینهسازی مصرف انرژی، استفاده از تجهیزات با بازده بالا و بازیابی انرژی از جمله راهکارهای مدیریت انرژی هستند.
مدیریت توقفها
همه توقفها باید ثبت و تحلیل شوند تا علتهای اصلی آنها شناسایی و رفع گردد. توقفهای برنامهریزیشده باید بهدقت برنامهریزی شوند و توقفهای اضطراری باید با سرعت و کارایی بالا مدیریت گردند.
پایش KPIها
پایش منظم شاخصهای کلیدی عملکرد مانند OEE، MTBF، MTTR، بازده تولید و نرخ ضایعات، امکان شناسایی نقاط ضعف و فرصتهای بهبود را فراهم میکند. این شاخصها باید بهصورت منظم گزارش و تحلیل شوند.
تحلیل و پایش آنلاین شاخصهایی مانند OEE، نرخ ضایعات و افت سرعت، از طریق نرم افزار داشبورد مدیریتی به مدیران اجازه میدهد تا در لحظه تصمیمات اصلاحی اتخاذ کنند.
مدیریت بهای تمامشده
محاسبه دقیق و بهروز بهای تمامشده هر واحد محصول، برای تصمیمگیریهای مدیریتی ضروری است. این محاسبه باید تمام هزینههای مستقیم و غیرمستقیم را در بر بگیرد و بهصورت دورهای بازبینی شود.

ERP چگونه به مدیریت تولید پیوسته کمک میکند؟
در تولید پیوسته، اطلاعات باید بهصورت لحظهای و بدون تأخیر میان بخشهای مختلف جریان داشته باشند. اگر اطلاعات تولید، موجودی، خرید و فروش از یکدیگر جدا باشند، مدیران با تاخیر از مشکلات مطلع میشوند و تصمیمگیری مؤثر دشوار میگردد. یک سیستم ERP، این اطلاعات را در یک زنجیره به هم متصل میکند.
وقتی موجودی یک ماده اولیه حیاتی به نقطه سفارش میرسد، سیستم بهطور خودکار نیاز خرید را شناسایی میکند و با در نظر گرفتن زمان تأمین، پیشنهاد ثبت سفارش را به مدیر خرید ارائه میدهد. پس از ثبت سفارش، اطلاعات آن در سیستم باقی میماند و مدیر میتواند وضعیت تحویل را پیگیری کند. وقتی مواد اولیه وارد انبار میشوند، ورود آنها در سیستم ثبت میگردد و موجودی بهروز میشود. این مواد بر اساس برنامه تولید، از انبار خارج و به خط تولید تغذیه میشوند. خروج مواد نیز در سیستم ثبت میشود و موجودی مجدداً بهروز میگردد. در طول فرایند تولید، میزان مصرف واقعی مواد، زمان کارکرد تجهیزات، انرژی مصرفی و سایر هزینههای مرتبط ثبت میشوند.
این اطلاعات، پایهای برای محاسبه بهای تمامشده محصولات فراهم میکنند. پس از تولید، محصول نهایی به انبار منتقل میشود و موجودی آن در سیستم ثبت میگردد. واحد فروش نیز بهصورت لحظهای از میزان موجودی محصولات و وضعیت تولید مطلع میشود و میتواند زمان تحویل سفارشها را دقیقتر به مشتریان اعلام کند. تمام این اطلاعات، در نهایت به گزارشهای مدیریتی تبدیل میشوند که شاخصهایی مانند OEE، نرخ ضایعات، بازده تولید و بهای تمامشده را نشان میدهند. یکپارچگی اطلاعات در این زنجیره، نه تنها از توقف خط تولید جلوگیری میکند، بلکه به مدیران امکان میدهد تا تصمیمگیریهای بهموقع و مبتنی بر داده داشته باشند و هزینههای تولید را کنترل کنند.
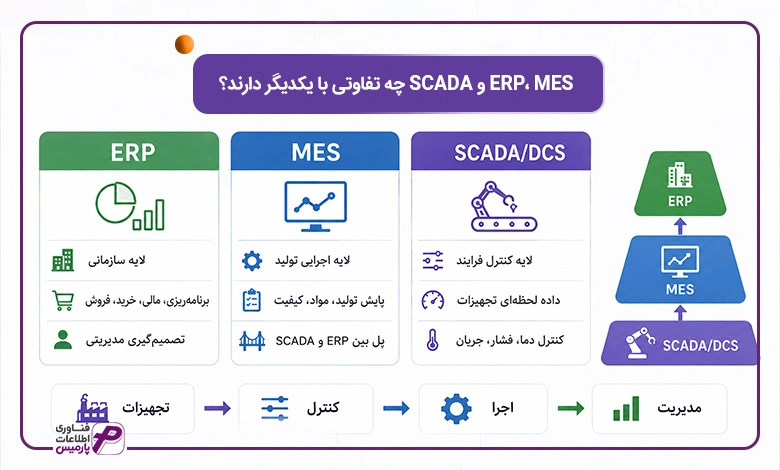
ERP، MES و SCADA چه تفاوتی با یکدیگر دارند؟
در مدیریت تولید پیوسته، معمولاً سه نوع سیستم نرمافزاری با هم کار میکنند. شناخت تفاوت آنها برای انتخاب سیستم مناسب ضروری است.
ERP (برنامهریزی منابع سازمانی)
ERP یک سیستم یکپارچه در سطح سازمان است که فرایندهای اصلی کسبوکار مانند مالی، منابع انسانی، خرید، فروش و انبار را مدیریت میکند. در حوزه تولید، ERP بیشتر به برنامهریزی تولید، مدیریت مواد اولیه، محاسبه بهای تمامشده و ارتباط با واحدهای مالی و فروش میپردازد. ERP لایه برنامهریزی و مدیریت کسبوکار است و دیدگاه کلان سازمان را پوشش میدهد.
MES (سیستم اجرای تولید)
MES سیستمی است که وضعیت اجرای تولید را در خط تولید مدیریت و ثبت میکند. این سیستم اطلاعات لحظهای از وضعیت تجهیزات، پیشرفت تولید، مصرف مواد و کیفیت محصول را جمعآوری میکند. MES پل ارتباطی بین سیستم برنامهریزی ERP و سیستمهای کنترل فرایند (SCADA و DCS) است و دیدگاه عملیاتی و اجرایی تولید را پوشش میدهد.
SCADA/DCS (سیستمهای کنترل فرایند)
SCADA و DCS سیستمهایی هستند که مستقیماً تجهیزات خط تولید را پایش و کنترل میکنند. این سیستمها دادههای لحظهای از سنسورها و ابزار دقیق دریافت میکنند و پارامترهایی مانند دما، فشار، سرعت و جریان را تنظیم میکنند. SCADA و DCS لایه کنترل و پایش لحظهای فرایند است و با تجهیزات فیزیکی خط تولید در ارتباط مستقیم قرار دارد.
تفکیک نقشها
مهم است که ERP جای سیستمهای کنترل لحظهای خط را نمیگیرد. این سه سیستم مکمل یکدیگر هستند:
- SCADA و DCS: کنترل لحظهای فرایند و جمعآوری دادههای خام از سنسورها.
- MES: مدیریت اجرای تولید، ثبت رویدادها و جمعآوری دادههای عملیاتی.
- ERP: برنامهریزی تولید، مدیریت منابع، محاسبه هزینهها و یکپارچهسازی اطلاعات با سایر بخشهای سازمان.
به عنوان مثال، SCADA دما و فشار کوره را کنترل میکند. MES میزان تولید و مصرف انرژی را ثبت میکند. ERP با دریافت این اطلاعات، بهای تمامشده را محاسبه و برنامه تولید را تنظیم میکند.

آیا تولید پیوسته برای کسبوکار شما مناسب است؟
تولید پیوسته برای همه کسبوکارها مناسب نیست و انتخاب آن نیازمند بررسی شرایط زیر است:
- حجم تولید بالا باشد: تولید پیوسته برای تولید در مقیاس انبوه طراحی شده است.
- تقاضا نسبتاً پایدار باشد: نوسانات شدید تقاضا، مدیریت تولید پیوسته را دشوار میکند.
- محصول استاندارد باشد: تولید پیوسته برای محصولات با تنوع کم مناسب است.
- تغییرات محصول کم باشد: تغییر مکرر محصول یا فرمولاسیون در این سیستم هزینهبر است.
- سرمایهگذاری اولیه توجیه داشته باشد: هزینه راهاندازی خط تولید پیوسته بالاست و باید بازگشت سرمایه آن محاسبه شود.
- توقف خط هزینه زیادی ایجاد کند: هرچه هزینه توقف بالاتر باشد، توجیه تولید پیوسته بیشتر است.
- امکان اتوماسیون وجود داشته باشد: اتوماسیون یکی از ارکان اصلی تولید پیوسته است.
در مقابل اگر محصول دائماً تغییر کند یا حجم سفارشها پایین و متنوع باشد، مدلهای انعطافپذیرتر مانند تولید دستهای ممکن است مناسبتر باشند.
عامل | وضعیت مناسب برای تولید پیوسته |
حجم تقاضا | بالا |
تنوع محصول | پایین |
ثبات تقاضا | بالا |
سرمایه اولیه | امکان سرمایهگذاری بالا |
نیاز به انعطاف | پایین |
استاندارد بودن محصول | بالا |
هزینه توقف | بالا |

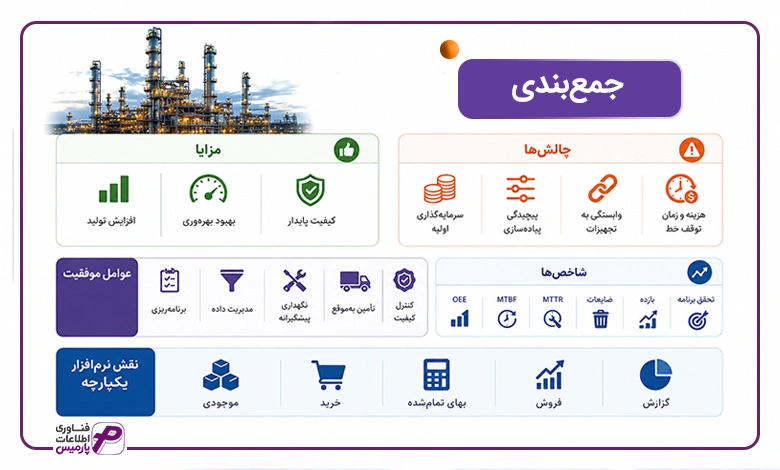
جمعبندی
تولید پیوسته یکی از روشهای تولید است که در آن مواد اولیه بهصورت مداوم وارد فرایند میشوند و محصول با کمترین توقف از خط خارج میشود. این روش بیشتر در صنایعی مانند نفت و پالایش، پتروشیمی، فولاد، سیمان، کاغذ، صنایع غذایی و داروسازی کاربرد دارد؛ صنایعی که حجم تولید بالا، محصول استاندارد و تقاضای نسبتاً پایدار دارند.
مزیت اصلی تولید پیوسته، امکان تولید حجم بالا با هزینه واحد مناسب، استفاده حداکثری از ظرفیت تجهیزات و کنترل استاندارد فرایند است. در مقابل، سرمایهگذاری اولیه بالا، انعطافپذیری پایین، وابستگی شدید تجهیزات به یکدیگر و هزینه زیاد توقف، از مهمترین چالشهای این روش محسوب میشوند. به همین دلیل، برنامهریزی تولید، مدیریت گلوگاه، نگهداری پیشگیرانه، تأمین بهموقع مواد اولیه و کنترل کیفیت اهمیت زیادی پیدا میکنند.
مدیریت موفق تولید پیوسته فقط به کنترل خط تولید محدود نمیشود. اطلاعات خرید، تأمین، انبار، تولید، فروش و مالی باید در کنار یکدیگر قرار بگیرند تا مدیر بتواند وضعیت واقعی کسبوکار را ارزیابی کند. شاخصهایی مانند OEE، MTBF، MTTR، نرخ ضایعات، بازده تولید و درصد تحقق برنامه تولید نیز ابزارهای مهمی برای ارزیابی عملکرد خط هستند.
در این میان، استفاده از یک نرمافزار یکپارچه میتواند هماهنگی میان واحدهای مختلف را افزایش دهد. ثبت مصرف واقعی مواد، کنترل موجودی، برنامهریزی خرید، محاسبه بهای تمامشده و ارتباط تولید با فروش، بخشی از اطلاعاتی هستند که با یک سیستم یکپارچه بهتر مدیریت میشوند. در کنار آن، استفاده از نرمافزار حسابداری به ثبت و کنترل دقیقتر هزینهها و اطلاعات مالی کمک میکند.
سوالات متداول
1.تولید پیوسته چیست؟
تولید پیوسته نوعی سیستم تولید است که در آن مواد خام بهطور مداوم وارد فرایند میشوند و محصولات نهایی بدون توقف از خط تولید خارج میشوند. این روش بیشتر برای محصولات استاندارد، حجم تولید بالا و تقاضای نسبتاً پایدار کاربرد دارد.
2.آیا تولید ۲۴ ساعته همان تولید پیوسته است؟
خیر. تولید پیوسته معمولاً به معنی کارکرد ۲۴ ساعته و ۷ روز هفته است، اما ۲۴ ساعته بودن شرط لازم برای تولید پیوسته نیست. ممکن است کارخانهای ۲۴ ساعته کار کند، اما تولید آن دستهای باشد. ویژگی اصلی تولید پیوسته، جریان مداوم مواد و فرایند تولید است، نه صرفاً شبانهروزی کار کردن.
3.آیا تولید پیوسته همیشه بدون توقف انجام میشود؟
خیر. تولید پیوسته با توقفهای برنامهریزیشده برای تعمیرات، سرویس تجهیزات و بازرسیهای دورهای همراه است. تفاوت اصلی در این است که توقفها در تولید پیوسته باید حداقلی، کنترلشده و از پیش برنامهریزیشده باشند.
4.مهمترین شاخص عملکرد خط تولید پیوسته چیست؟
OEE (اثربخشی کلی تجهیزات) یکی از مهمترین شاخصهای عملکرد است که از حاصلضرب سه مؤلفه دسترسی، عملکرد و کیفیت به دست میآید. OEE بالای ۸۵ درصد معمولاً بهعنوان سطح کلاس جهانی مطرح میشود.
5.OEE در تولید پیوسته چه کاربردی دارد؟
OEE به مدیران کمک میکند تا تلفات تولید را در سه حوزه شناسایی کنند: تلفات زمان (دسترسی)، تلفات سرعت (عملکرد) و تلفات کیفیت (کیفیت). با تحلیل این سه مؤلفه، میتوان نقاط بهبود را شناسایی و بهرهوری خط را افزایش داد.
6.آیا تولید پیوسته برای محصولات متنوع مناسب است؟
خیر. تولید پیوسته برای محصولات با تنوع کم و استاندارد مناسب است. تغییر محصول یا فرمولاسیون در این سیستم دشوار، هزینهبر و زمانبر است. برای محصولات متنوع، روشهای انعطافپذیرتر مانند تولید دستهای مناسبتر هستند.
7.توقف برنامهریزیشده چه تفاوتی با توقف اضطراری دارد؟
توقف برنامهریزیشده از قبل برنامهریزی میشود و معمولاً در زمانهایی انجام میشود که کمترین تأثیر را بر تولید داشته باشد. توقف اضطراری بهدلیل خرابی ناگهانی، کمبود مواد یا حادثه رخ میدهد و هزینههای بسیار سنگینتری دارد.
8.چگونه موجودی اطمینان را برای تولید پیوسته تعیین کنیم؟
موجودی اطمینان بر اساس سه عامل تعیین میشود: نوسانات تقاضا، نوسانات زمان تأمین و اهمیت مواد اولیه برای تولید. هرچه نوسانات بیشتر و اهمیت مواد بالاتر باشد، موجودی اطمینان بیشتری نیاز است.
9.بهای تمامشده در تولید پیوسته چگونه محاسبه میشود؟
در تولید پیوسته، معمولاً از روش هزینهیابی فرایندی استفاده میشود. هزینهها برای کل فرایند یا دوره تولید جمعآوری و بر تعداد واحدهای تولیدشده تقسیم میشوند. این روش شامل هزینههای مواد مستقیم، دستمزد مستقیم، سربار تولید، انرژی، استهلاک و ضایعات است.
10.ERP چه تفاوتی با نرمافزار حسابداری در مدیریت تولید دارد؟
نرمافزار حسابداری صرفاً به ثبت و پردازش اطلاعات مالی میپردازد، در حالی که ERP یک سیستم یکپارچه است که فرآیندهای اصلی سازمان مانند تولید، انبار، خرید، فروش و مالی را در یک بستر واحد مدیریت میکند. ERP برای مدیریت تولید پیوسته بسیار جامعتر و کارآمدتر از نرمافزار حسابداری ساده است.
11.تفاوت ERP، MES و SCADA چیست؟
ERP لایه برنامهریزی و مدیریت کسبوکار است و دیدگاه کلان سازمان را پوشش میدهد. MES وضعیت اجرای تولید را مدیریت و ثبت میکند و پل ارتباطی بین ERP و سیستمهای کنترل است. SCADA و DCS مستقیماً تجهیزات خط تولید را پایش و کنترل میکند. این سه سیستم مکمل یکدیگر هستند و هر کدام نقش خاصی در مدیریت تولید پیوسته دارند.