

چرا دو کارخانه با تجهیزات یکسان سودآوری متفاوتی دارند؟ در اقتصاد نوسانی امروز، تنها «افزایش تولید» تضمینکننده بقا نیست، بلکه شناسایی اتلافها، حذف هزینههای پنهان و کارآمدسازی خطوط تولید از طریق بهینهسازی فرآیندها، مرز میان زیاندهی و سودآوری است.
بهینهسازی فرآیند تولید (Manufacturing Process Optimization) به بازمهندسی نظاممند متغیرهای خط ساخت یا اسمبل، از جمله زمان چرخه (Cycle Time)، بالانس ایستگاههای کاری و نرخ تغذیه تجهیزات، اطلاق میشود که با هدف کمینهسازی هزینههای کیفیت ضعیف (COPQ) و دستیابی به حداکثر نرخ اثربخشی کلی تجهیزات (OEE) انجام میگیرد. این فرآیند به جای یک اقدام مقطعی، متکی بر چرخه پایش و بهبود مستمر (PDCA) بوده و بر شناسایی و حذف اتلافهای ساختاری (Muda)، کاهش انحراف معیار در پارامترهای کیفی و رفع گلوگاههای عملیاتی استوار است.
بهینهسازی بدون دادههای مستند و پایش دقیق وضعیت موجود، آسیبی بهمراتب بیشتر از خط تولید غیربهینه ایجاد میکند. با پلتفرمهای یکپارچه مدیریت جریان داده مانند نرمافزار تولید و بهای تمام شده، فرآیند بهینهسازی بهصورت تدریجی و هماهنگ اعمال شده و شوک عملیاتی و توقف خط به حداقل میرسد.
بهینه سازی فرایند تولید چیست؟
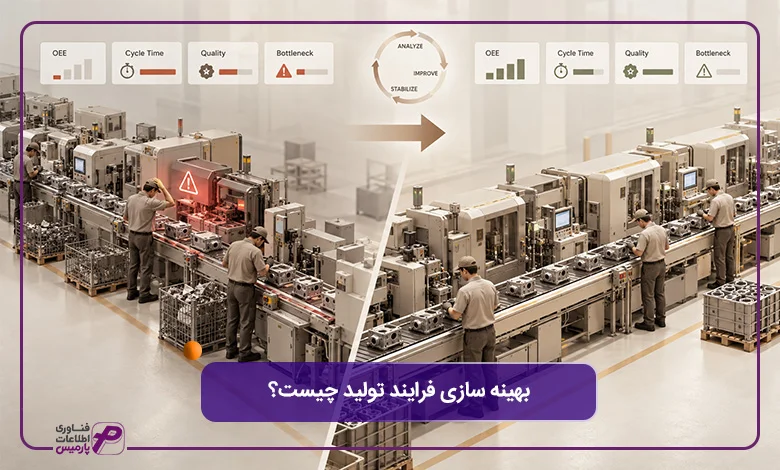
منظور از بهینه سازی فرایند تولید یا MPO، ارتقای ساختاریافته و تحلیلمحور پارامترهای عملیاتی در خطوط ساخت و اسمبل با هدف به حداقل رساندن هزینههای ناشی از افت کیفیت و بیشینه کردن کارایی سالن تولید است. این مفهوم برخلاف تصور سنتی، صرفاً به معنای «افزایش سرعت خط» یا «فشار بر نیروی انسانی» نیست، بلکه ترکیبی هوشمندانه از بالانس خط، کاهش تغییرپذیری و حذف فعالیتهای فاقد ارزش در سراسر فرآیند ساخت است. این راهبرد یک اقدام مقطعی نیست و بر پایه چرخه پایش و بهبود پایدار بنا شده است و تلاش دارد تا ضایعات پنهان (Muda) در خطوط تولید را ریشهکن کند و بر رفع موانع گلوگاهی و تثبیت استانداردهای کیفی در قالب شاخصهایی نظیر OEE و زمان چرخه (Cycle Time) تمرکز دارد.
در عمل، بهینهسازی زمانی معنا پیدا میکند که یک کارخانه بتواند با همان تجهیزات و نیروی انسانی فعلی، خروجی بیشتر و باکیفیتتری تولید کند. بهینهسازی واقعی به معنای تزریق بودجه سنگین و خرید ماشینآلات جدید نیست. هنر آزاد کردن «ظرفیتهای پنهان و قفلشده» در تجهیزات و نیروی انسانی موجود است، رویکرد درست در بهینه سازی خط تولید است. وقتی یک کارخانه میتواند با همان منابع فعلی، نرخ اثربخشی کلی تجهیزات (OEE) را ارتقا دهد و خروجی باکیفیتتری تحویل دهد، به بالاترین سطح سودآوری عملیاتی دست یافته است.

اهداف و اهمیت استراتژیک بهینهسازی فرآیند تولید
هدف اصلی در بهینهسازی فرآیند تولید، دستیابی به حداکثر خروجی کمی و کیفی با استفاده از بهینهترین حالت مصرف منابع در اختیار است. در بازارهای رقابتی امروز که حاشیه سود روزبهروز فشردهتر میشود، بهینهسازی فرآیند تولید نه یک اقدام تزیینی، بلکه شرط بقای کارخانه است.
برای رسیدن یک کارخانه یا واحد تولیدی به این سطح از کارآمدی، اهداف مشخصی در نظر گرفته شده که این اهداف میتوانند به صورت مستقیم بر سودآوری و رقابتپذیری آن اثرگذار باشند. از مهمترین اهداف این فرایند میتوان به موارد زیر اشاره کرد:
هدف استراتژیک | شاخص اندازهگیری مرتبط (KPI) | اثر مستقیم بر سازمان |
کاهش هزینه تمامشده | بهای تمامشده هر واحد محصول (Cost per Unit) | افزایش مستقیم حاشیه سود |
کاهش ضایعات و اتلاف | درصد ضایعات (Scrap Rate) | جلوگیری از خواب سرمایه و اتلاف مواد |
افزایش سرعت و ظرفیت | زمان چرخه (Cycle Time) | بهرهبرداری کامل از ظرفیت اسمی |
بهبود و پایداری کیفیت | درصد مرغوبیت در اولین تلاش (First Pass Yield) | کاهش نرخ برگشتی و ارتقای اعتبار برند |
افزایش انعطافپذیری | زمان تعویض قالب و تنظیمات (SMED) | پاسخگویی سریع به سفارشات متنوع |
چرا بهینهسازی فرآیند تولید برای کارخانهها حیاتی است؟
کارخانهای که فرآیندهای خود را بهینه نمیکند، حتی با وجود حجم فروش بالا ممکن است سودآوری واقعی نداشته باشد، زیرا هزینههای پنهان در دل فرآیندهای ناکارآمد، حاشیه سود را به تدریج هدر میدهند یکی از خطرناکترین اشتباهات در خصوص بهینهسازی فرآیند تولید، زمانی رخ میدهد که مدیران با استناد به سودده بودن فعلی کسبوکار، از این اقدام خودداری میکنند و اسیر دام سودآوری ظاهری و غفلت از توسعه شوند.
واقعیت این است که وقتی یک واحد تولیدی از تمام پتانسیل خروجی خود بهرهبرداری نکند، حتی در صورت سوددهی ظاهری، به مرور زمان و در میدان رقابت با رقبای بهینهشده، توان مالی و منابع کمتری برای توسعه و رشد اندوخته خواهد کرد. رویکردی که در نهایت به عقبماندگی و شکست مجموعه در بازار منجر میشود.
۱. کاهش بهای تمامشده و افزایش مستقیم حاشیه سود
در حسابداری تولیدی، حاشیه سود از تفاضل قیمت فروش و هزینه تمامشده به دست میآید و یکی از ملموسترین اهداف بهینهسازی تولید، کاهش هزینه تمام شده محصول است. از آنجا که قیمت فروش معمولاً توسط بازار تعیین میشود، تنها متغیری که در کنترل مدیریت قرار دارد، هزینه تمامشده است. طبق آمارهای جامعه کیفیت آمریکا (ASQ)، اجرای نظاممند پروژههای بهبود فرآیند میتواند بين ۱۰ تا ۲۵ درصد از هزینههای عملیاتی را کاهش دهد. تحلیل دقیق هزینهها در این بخش صرفا به مواد اولیه محدود نمیشود، بلکه نیازمند پایش مستمر اجزای کلیدی زیر است:
- دستمزد مستقیم
- سربار تولید
- هزینه انرژی مصرفی ماشینآلات
- هزینههای ناشی از توقفات غیرمنتظره خط تولید
محاسبه دستی هزینهها معمولاً با خطا و تاخیر همراه است. استقرار نرمافزار بهای تمام شده تولید به مدیران مالی امکان میدهد سهم واقعی مواد، دستمزد و سربار هر دستور کار (Work Order) را بهصورت لحظهای استخراج کرده و محصولات زیانده را شناسایی کنند.
۲. حذف اتلافهای ساختاری و کاهش ضایعات
ضایعات تولید یکی از پنهانترین و پرهزینهترین چالشهای سالن ساخت است. رویکرد تولید ناب (Lean Manufacturing)، تلاش میکند تا ۷ نوع اتلاف اصلی شامل را شناسایی میکند. بهینهسازی با ریشهیابی دقیق، این اتلافها را به حداقل میرساند.
- تولید اضافی (Overproduction): ساخت محصول بیش از نیاز بازار یا پیش از درخواست واقعی، انباشت سرمایه
- زمان انتظار (Waiting): توقف کار به دلیل عدم هماهنگی خط، خرابی تجهیزات یا تاخیر در رسیدن مواد.
- حملونقل غیرضروری (Transportation): جابهجاییهای بی مورد مواد، قطعات یا ابزارها در کارخانه
- پردازش اضافی (Overprocessing): انجام مراحل ساخت، اصلاح یا بازرسی بیش از استانداردهای کیفی و فنی
- موجودی انبار بیش از نیاز (Excess Inventory): انباشت مواد اولیه، نیمهساخته یا محصولات نهایی مازاد بر تقاضا
- حرکت غیرضروری نیروی انسانی (Motion): فعالیت بدنی اضافی کارگران به دلیل چینش نامناسب ایستگاه کاری، ابزارها یا قطعات.
- تولید محصول معیوب (Defects): ساخت اقلام دارای نقص که نیازمند دوبارهکاری، تعمیر اساسی یا تبدیل شدن به ضایعات کامل هستند.
شفافیت موجودی مواد اولیه و نیمهساخته از طریق نرمافزار انبارداری صنعتی با امکان ردیابی بچ و سریال، زیرساخت اصلی کنترل ضایعات و کاهش ریسک فساد مواد در انبار است.
۳. افزایش سرعت تولید و ظرفیت بدون سرمایهگذاری جدید
افزایش سرعت به معنی فشار بر ماشینآلات نیست، بلکه حاصل شناسایی و رفع گلوگاهها (Bottlenecks) در خط تولید است. با تکنیکهایی نظیر SMED (تعویض سریع قالب) و بازطراحی چیدمان فیزیکی، میتوان ظرفیت واقعی خط را بدون نیاز به خرید تجهیزات جدید و سرمایهگذاری کلان ارتقا داد.
مدیریت تجهیزات مستهلک و کاهش توقفات ناگهانی:
بخش قابل توجهی از افت ظرفیت و توقفات ناخواسته خط تولید، ریشه در فرسودگی تجهیزات و عدم مدیریت صحیح استهلاک ماشینآلات دارد. دستگاههای مستهلک بدون نگهداری اصولی، علاوه بر افزایش ضایعات، ریتم کل خط را مختل میکنند. بهینهسازی فرآیند ساخت ایجاب میکند که مدیریت با رصد هزینههای نگهداری، پایش استهلاک قطعات و کنترل چرخه عمر ماشینآلات به کمک نرم افزار اموال و دارایی ثابت، پیش از بروز خرابیهای پرهزینه، نسبت به اورهال یا بهروزرسانی قطعات فرسوده اقدام کند.
استفاده از تکنیکهای SMED (تعویض سریع قالب) در صنایعی که نیاز به تعویض مکرر قالب یا تنظیمات دارند، میتواند زمان توقف بین دستههای تولید را به طور قابلتوجهی کاهش دهد. افزایش ظرفیت تولید از این مسیر، بدون نیاز به سرمایهگذاری در خرید تجهیزات جدید حاصل میشود. موضوعی که برای کارخانههایی با محدودیت بودجه سرمایهای اهمیت ویژهای دارد.
۴. بهبود کیفیت و پایداری در ساخت (کاهش تغییرپذیری)
بهینهسازی کیفیت تنها به معنی جداسازی محصولات سالم از معیوب در انبار نهایی نیست. هدف اصلی، کاهش تغییرپذیری (Variation) در فرآیند تولید و دستیابی به تولید درست در اولین تلاش است. بهبود و پایداری کیفیت شامل موارد زیر میشود:
- پیشگیری از وقوع خطای کیفی: شناسایی و اصلاح انحرافات پارامتریک دستگاهها قبل از تبدیل شدن آنها به ضایعات.
- کاهش هزینههای دوبارهکاری (Rework): حذف زمان و هزینهای که صرف اصلاح محصولات معیوب در خط میشود.
- تثبیت استانداردهای فنی: اطمینان از یکنواختی کامل کیفی در تمامی دستههای تولیدی (Batches).
- کاهش نرخ برگشتی از مشتری: جلوگیری از خروج محصول غیرمنطبق و حفظ اعتبار برند در بازار.
کنترل کیفیت پیشگیرانه مستلزم داشتن دادههای شفاف از عملکرد خط تولید است. استفاده از نرمافزار کنترل کیفیت صنعتی با ثبت دقیق آزمایشها و بازرسیها در هر ایستگاه، امکان شناسایی منشأ انحرافات کیفی را پیش از خروج محصول فراهم میکند.
۵. ارتقای انعطافپذیری و سازگاری با نوسانات بازار
در شرایط نوسان قیمت مواد اولیه و تغییرات ناگهانی تقاضا، خطوط تولید انعطافپذیر میتوانند به سرعت برنامه ساخت را بازتنظیم کرده یا فرمولاسیون را تعدیل کنند. هدف از بهینهسازی در این حوزه، طراحی خطوط تولید ماژولار و قابل تنظیم است که بتوانند با حداقل زمان توقف، بین تولید محصولات مختلف جابجا شوند. این امر نیازمند موارد زیر است:
- برنامهریزی دقیق تولید
- آموزش چند مهارتی نیروی انسانی
- استفاده از سیستمهای نرمافزاری برای بازتنظیم سریع برنامه تولید
مدیریت همزمان چندین سفارش متنوع بدون ابزار مکانیزه باعث توقفات مکرر خط میشود. استفاده از نرمافزار برنامه ریزی تولید امکان تنظیم توالی تولید ایستگاهها را متناسب با ظرفیت واقعی ماشینآلات فراهم میسازد.

چرا بهینهسازی فرآیند تولید شرط بقای واحدهای صنعتی است؟
حاشیه سود روزبهروز با افزایش تعداد رقبا و رشد رقبای فعلی فشردهتر میشود. نگاه به بهینهسازی نباید یک «مزیت جانبی» باشد، در حقیقت این فرایند یک یک «ضرورت استراتژیک» برای بقا است. کارخانهای که فرآیندهای خود را بهینه نمیکند، حتی با وجود فروش بالا، هزینههای پنهانی در دل عملیات خود دارد که بهتدریج سودآوری واقعی سازمان را کاهش میدهند و این روند میتواند تا زیادنده کردن کارخانه پیش برود.
از زاویه مدیریت کلان، اهمیت بهینهسازی تولید در ۴ محور استراتژیک خلاصه میشود:
- اهرمسازی حاشیه سود از طریق مدیریت هزینه تمامشده:
در اکثر صنایع، قیمت فروش توسط بازار تعیین میشود و کارخانه کنترل مستقیمی بر آن ندارد. تنها متغیری که مستقیما در اختیار مدیریت قرار دارد، «هزینه تمامشده» است. کاهش حتی ۲ تا ۳ درصدی هزینههای عملیاتی از طریق حذف اتلافها، مستقیماً به حاشیه سود خالص سازمان اضافه میشود. - حفظ توان رقابتی در زمان تحویل (Lead Time) و قیمت:
تفاوت اصلی دو کارخانه با خطوط تولید مشابه، در کارایی فرآیندی آنهاست. مجموعه بهینه، علاوه بر ارائه قیمت رقابتیتر، سفارشات را در زمان کوتاهتری تحویل میدهد که خود یک مزیت رقابتی کلیدی در جذب مشتریان بزرگ است. - ایجاد تابآوری مالی در برابر شوکهای اقتصادی:
نوسانات ناگهانی قیمت مواد اولیه، انرژی و نرخ ارز میتواند بهسرعت یک کارخانه را زیانده کند. خطوط تولید بهینه و متکی بر دادههای شفاف، سرعت واکنش سازمان را بالا برده و امکان تعدیل سریع فرمولاسیون یا برنامه ساخت را فراهم میکنند. - آزادکردن ظرفیتهای پنهان بدون سرمایهگذاری جدید:
بهینهسازی سیستماتیک به مدیریت اجازه میدهد تا با شناسایی و رفع گلوگاهها، ظرفیت واقعی و قفلشدهی تجهیزات موجود را آزاد کند و بدون نیاز به صرف هزینههای سنگین سرمایهای، حجم خروجی را ارتقا دهد. نکته حائز اهمیت این است که تامین مالی و جذب سرمایه برای توسعه یا خرید ماشینآلات جدید، همواره به معنای پذیرش شریک جدید، تقسیم سودآوریهای آتی و ایجاد پیچیدگی در فرآیند تصمیمگیریهای مدیریتی است. مسالهای که میتواند چالشهای استراتژیک متعددی برای یک کسبوکار تولیدی ایجاد کند.
استقرار یکپارچه نرمافزارهای عملیاتی نظیر نرمافزار بهای تمام شده و برنامهریزی تولید، زیرساخت اصلی اتخاذ تصمیمات استراتژیک در تمام این ۴ محور است.

روشها و رویکردهای کلیدی بهینهسازی تولید
برای اجرای بهینهسازی در سطح کارخانه، رویکردهای علمی و مدیریتی مختلفی وجود دارد که انتخاب آنها به نوع چالش و ساختار خط تولید بستگی دارد.
۴ رویکرد اصلی که بیشترین کاربرد را در صنعت دارند، عبارتند از:
- تولید ناب (Lean Manufacturing): تمرکز اصلی این روش بر شناسایی و حذف اتلافهای ساختاری (مانند موجودی مازاد انبار، زمانهای انتظار و حملونقل اضافی) به منظور افزایش سرعت و روانی جریان کار است.
- تئوری محدودیتها (Theory of Constraints – TOC): این روش بر پایه شناسایی و رفع گلوگاههای کلیدی خط تولید بنا شده است. بر اساس این تئوری، تا زمانی که ایستگاه محدودکننده خط اصلاح نشود، بهبود سایر بخشها تاثیر چشمگیری بر خروجی کل کارخانه نخواهد داشت.
- شش سیگما (Six Sigma): یک رویکرد کاملاً دادهمحور و آماری است که با هدف کاهش تغییرپذیری در فرآیند ساخت، نرخ خطای کیفی و ضایعات را به حداقل میرساند.
- اتوماسیون و دیجیتالیسازی: رویکردی فناوریمحور که با استقرار ابزارهایی نظیر سیستمهای پایش لحظهای و ماژولهای نرمافزاری، سرعت و دقت جمعآوری دادهها از کف کارخانه را تضمین میکند.
مطالعه تخصصی راهکارهای اجرایی:
اگر قصد دارید با جزئیات گامبهگام پیادهسازی متدها، تکنیکهای عملیاتی رفع گلوگاهها، اجرای ابزارهای لین و نحوه بهکارگیری ابزارهای مدیریتی در خط ساخت آشنا شوید، پیشنهاد میکنیم مقاله تخصصی زیر را مطالعه کنید:
راهکارها و روشهای اجرایی بهینهسازی فرآیند تولید در صنعت

مراحل اجرای بهینهسازی فرآیند تولید (چرخه سیستماتیک)
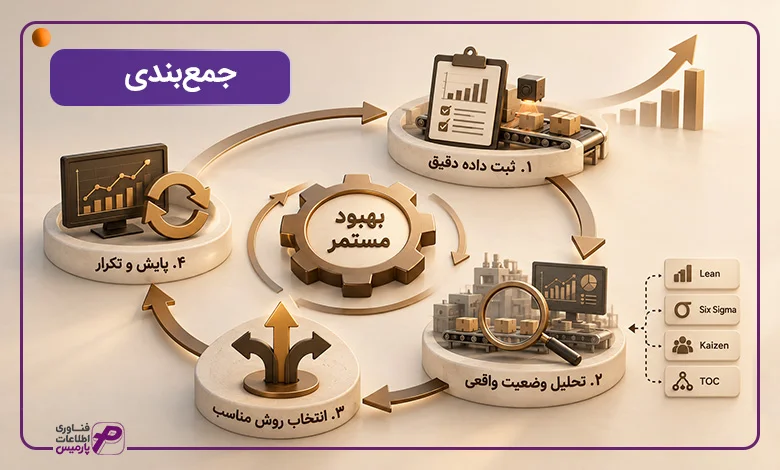
بهینهسازی یک اقدام تصادفی یا سلیقهای نیست، بلکه یک مسیر گامبهگام و چرخهای است. اجرای اصولی بهینهسازی در یک واحد صنعتی شامل ۴ مرحله کلیدی زیر است:
گام اول: ممیزی و کشف وضعیت موجود (Baseline Audit) و ارزیابی زیرساخت دادهها
اولین و حیاتیترین گام در هر پروژه بهینهسازی، ارزیابی دقیق وضعیت موجود سالن تولید (شامل زمانهای چرخه، میزان توقفات، نرخ ضایعات و هزینههای عملیاتی) است. با این حال، کیفیت و نحوه دسترسی به این دادهها در کارخانهها یکسان نیست و معمولاً در یکی از سه حالت زیر قرار دارد:
- سیستم یکپارچه و منبع واحد حقیقت – Single Source of Truth: سازمان مجهز به یک سیستم نرمافزاری جامع است که تمامی دادههای تولید، انبار و مالی بهصورت زنده و ساختاریافته ثبت میشوند. در این حالت، فرآیند ممیزی و عارضهیابی با بالاترین دقت و سرعت انجام میشود.
- دادههای پراکنده و جزیرهای: دادهها در سازمان وجود دارند، اما بهصورت پراکنده در فایلهای اکسل، دفاتر دستی سرپرستان شیفت یا گزارشهای غیرمرتبط واحدهای مختلف انبار و تولید انباشته شدهاند. در این حالت، پیش از هرگونه تحلیل، سازمان نیازمند تجمیع و پالایش دادهها است.
- فقدان دادههای مستند: هیچگونه داده ساختاریافته یا ثبتشدهای از وضعیت واقعی خط تولید وجود ندارد و تصمیمات صرفاً بر اساس حدس و گمان، تجربه ذهنی افراد یا سناریوهای تکراری گرفته میشود. در این شرایط، تلاش برای اجرای متدهای پیچیده بهینهسازی (مانند ششسیگما) محکوم به شکست است و ابتدا باید ابزارهای پایهای ثبت داده در کف کارخانه مستقر شوند.
نقش راهکار پارمیس استار در گذار از وضعیت دادهها:
صرفنظر از اینکه سازمان شما در کدامیک از این سه حالت قرار دارد، استقرار راهکار جامع ERP پارمیس استار بهعنوان نقطه عطف عمل میکند. این سیستم با ایجاد «منبع واحد حقیقت» (Single Source of Truth)، دادههای پراکنده انبار، تولید، خرید و مالی را در یک بستر یکپارچه متصل کرده و حتی سازمانهای فاقد دادههای مستند را قادر میسازد تا با استقرار ماژولهای عملیاتی، ثبت لحظهای اطلاعات کف کارخانه را از صفر پایهریزی کنند تا فاز ممیزی و عارضهیابی با بالاترین دقت شکل بگیرد.
گام دوم: عارضهیابی، شناسایی گلوگاهها و اتلافهای ساختاری
پس از شفافسازی وضعیت موجود بر اساس دادههای ممیزی، نوبت به تحلیل ریشهای میرسد. در این مرحله، عارضهیابی با استفاده از ابزارهای تخصصی زیر انجام میشود:
- برای شناسایی و تحلیل گلوگاهها: استفاده از تئوری محدودیتها (TOC)، پایش صفهای انتظار (WIP) پیش از هر ایستگاه، و تحلیل نمودار زمان چرخه (Cycle Time Analysis) جهت کشف ایستگاهی که بیشترین درصد توقف و کمترین بیکاری را دارد.
- برای ریشهیابی اتلافها: بهکارگیری ابزارهایی نظیر نمودار استخوان ماهی (Ishikawa/Fishbone Diagram) برای کشف ریشه خرابیها و نمودار پارتتو (Pareto Chart) برای تمرکز روی ۲۰ درصدی که عامل ۸۰ درصد از ضایعات و اتلافهای ۷گانه ناب (Lean) هستند.
گام سوم: طراحی مداخله، انتخاب متد و استقرار راهکار
پس از عارضهیابی، روش متناسب (مانند کایزن برای اصلاحات سریع، لین برای حذف اتلاف یا ششسیگما برای کاهش نوسان کیفی) انتخاب میشود. اما پیش از استقرار راهکار، مدیریت باید چند تصمیم اجرایی کلیدی اتخاذ کند:
- مدیریت استمرار تولید (توقف یا عدم توقف خط): یکی از دغدغههای اصلی مدیران، ریسک خواب خط تولید هنگام اعمال تغییرات است. راهکارهای بهینهسازی باید تا حد امکان بدون توقف خط یا از طریق اجرای پایلوت (آزمایشی) در یک ایستگاه محدود پیادهسازی شوند. تغییرات اصلی که نیازمند بازطراحی فیزیکی هستند نیز باید به زمانهای نگهداری و تعمیرات دورهای یا ساعات تعطیلی خط منتقل گردند.
- ارزیابی بودجه و فازبندی اجرا (Phased Implementation): اجرای یکباره و کلان پروژههای بهینهسازی ممکن است نیازمند بودجهای خارج از توان نقدینگی سازمان باشد. در صورت محدودیت بودجه، پروژه باید فازبندی شده و اولویت اجرا به گلوگاههایی اختصاص یابد که با حداقل هزینه بیشترین بازگشت سرمایه (Quick Wins) را ایجاد میکنند.
- اتصال به زیرساختهای نرمافزاری: برای جلوگیری از بازگشت خط به عادات سنتی، تغییرات فرآیندی باید مستقیماً در نرمافزارهای عملیاتی (نظیر نرمافزار برنامهریزی تولید و کنترل کیفیت) نهادینه شوند تا استاندارد جدید بهصورت خودکار در دستورکارهای روزمره اعمال گردد.
گام چهارم: پایش لحظهای، تثبیت استاندارد و بازبینی مستمر (چرخه PDCA)
بهینهسازی با پیادهسازی یک راهکار یا اصلاح چیدمان خط به پایان نمیرسد، بلکه تازه وارد فاز حساس «حفظ و تثبیت دستاوردها» میشود. بدون پایش مداوم، سیستم دچار آنتروپی (بازگشت تدریجی به کارآمدی پایین و عادات سنتی) خواهد شد. برای جلوگیری از این افت، این مرحله باید شامل ۳ اقدام کلیدی باشد:
- پایش زنده شاخصهای کلیدی عملکرد (KPIs):
توسعه و رصد لحظهای شاخصهای حیاتی از جمله نرخ اثربخشی کلی تجهیزات (OEE)، زمان چرخه (Cycle Time) و بهای تمامشده هر دستور کار. هرگونه انحراف از استاندارد جدید باید بلافاصله هشدار داده شود، نه اینکه در گزارشهای انتهای ماه کشف گردد. - نهادینهسازی استاندارد جدید (Standardization):
اصلاحات انجامشده باید مستقیماً در دستورالعملهای کاری (SOPs) ثبت شده و به فرآیندهای سیستمی تبدیل شوند. وقتی انجام درستِ کار تنها مسیر تعریفشده در نرمافزار باشد، امکان دور زدن فرآیند توسط اپراتورها به حداقل میرسد. - تکرار چرخه PDCA (برنامهریزی، اجرا، کنترل، اقدام):
بهینهسازی یک نقطه پایانی ندارد. پس از تثبیت بهبودِ اول و رفع گلوگاه موجود، چرخه از نو آغاز میشود؛ زیرا با رفع گلوگاه نخست، گلوگاه جدیدی در نقطه دیگری از خط ظاهر خواهد شد. جلسات دورهای بازبینی عملکرد (مثلاً بازبینیهای هفتگی سرپرستان خط) سوختِ این چرخه مستمر خواهند بود.
نقش داشبورد مدیریتی در حفظ ثبات بهبود:
تصمیمگیری زنده و سریع در چرخه PDCA نیازمند رصد لحظهای است. استفاده از نرمافزار داشبورد مدیریتی پارمیس به مدیران ارشد و سرپرستان تولید اجازه میدهد بدون نیاز به مرور گزارشهای طولانی، انحرافات کیفی، توقفات خط و نوسانات بهای تمامشده را روی نمودارهای آنلاین مشاهده کرده و پیش از تبدیل شدن انحراف به بحران، اقدام اصلاحی انجام دهند.

تفاوت فرآیند تولید با بهینهسازی تولید
در ادبیات مدیریت صنعتی، باید میان «بستر جاری تولید» و «اقدام استراتژیک بهینهسازی» یک مرز مفهومی مشخص قائل شد:
- فرآیند تولید (واقعیت جاری و توصیفی): مجموعهای از فعالیتهای روتین است که در هر کارخانهای – حتی مجموعهای سنتی و پر از اتلاف – بهطور پیشفرض جریان دارد. فرآیند تولید پاسخ میدهد به اینکه «اکنون چه اتفاقی در سالن ساخت میافتد». این بستر میتواند سالها بدون بازبینی باقی بماند.
- بهینهسازی فرآیند تولید (اقدام آگاهانه و تجویزی): یک مداخله مستمر و تحلیلمحور است که بر روی همین بستر اعمال میشود تا کارایی، سرعت و حاشیه سود را ارتقا دهد. بهینهسازی پاسخ میدهد به اینکه «فرآیندها چگونه باید بهتر و با کمترین اتلاف اجرا شوند».
به بیان ساده، فرآیند تولید «بستر و واقعیتِ موجود» کارخانه است و بهینهسازی، «اراده مدیریتی» برای ارتقای این بستر. بدون شناخت دقیق واقعیتِ موجود، هیچ تلاش ارزندهای برای بهبود شکل نخواهد گرفت.

چرا بهینهسازی فرآیند تولید یک مهارت کلیدی مدیریتی است؟
بسیاری از مالکان و مدیران ارشد صنعتی تصور میکنند بهینهسازی فرآیند تولید صرفاً یک وظیفه فنی و مهندسی است که باید به مهندسان صنایع یا سرپرستان سالن ساخت واگذار شود. اما واقعیت این است که بهینهسازی پیش از آنکه یک ابزار فنی باشد، یک مهارت و نگرش استراتژیک مدیریتی است.
یک مدیر تولید یا مدیرعاملِ حرفهای به جای «مدیریت بحران» و خاموش کردن آتشِ مشکلات روزمره، باید با تفکر سیستمی به اداره کارخانه نگاه کند. مهارت مدیریتی در بهینهسازی شامل موارد زیر است:
- تغییر فرهنگ سازمانی از سنتی به دادهمحور: توانایی هدایت سازمان بهسمتی که تصمیمات بر اساس اعداد لحظهای گرفته شوند نه بر اساس شهود و تجربه شخصی.
- مدیریت تغییر (Change Management): غلبه بر مقاومتهای داخلی در برابر تغییرات فرآیندی و توجیه بدنه کارخانه برای پذیرش شیوههای نوین.
- ایجاد همپهلویی میان اهداف مالی و عملیاتی: هنرِ برقراری تعادل میان نیازهای واحد فروش، دغدغههای مالی مدیر مالی (بهایابی و کنترل بهای تمامشده) و واقعیتهای کف کارخانه.
بهینهسازی در سطح مدیریت ارشد یعنی هنرِ تخصیص بهینه منابع محدود برای بیشترین بازگشت سرمایه، بدون آنکه استقلال سازمانی یا پایداری تولید به خطر بیفتد.

تعمیم اصول بهینهسازی به کل بخشهای سازمان
یکی از خطاهای رایج این است که بهینهسازی فقط در «سالن تولید» خلاصه شود. فرآیند تولید یک جزیره مستقل نیست، بلکه هسته مرکزی است که با سایر بخشهای سازمان پیوند عمیق دارد. برای موفقیت پایدار، اصول بهینهسازی باید به بخشهای مرتبط زیر تعمیم یابد:
- واحد تدارکات و خرید: همگامسازی سفارشگذاری مواد اولیه با سیستم برنامهریزی احتیاجات مواد (MRP) جهت جلوگیری از انباشت سرمایه یا توقف خط به دلیل کسری مواد.
- انبار و لجستیک: اعمال ردیابی بچ و سریال برای تضمین شفافیت موجودی مواد اولیه و نیمهساخته پای خط.
- واحد فروش و برنامهریزی: اتصال سفارشات مشتریان به ظرفیت واقعی و خالی خط تولید (برنامهریزی فروش) تا به وعدههای غیرقابلاجرا منجر نشود. ایجاد تعادل میان تعهدات تحویل به مشتری و ظرفیت اسمی تولید به کمک نرم افزار برنامه ریزی فروش محقق میشود.
- واحد مالی و حسابداری صنعتی: استقرار محاسبات لحظهای بهای تمامشده برای کشف سهم واقعی مواد، دستمزد و سربار هر دستور کار.

موانع اصلی در مسیر بهینهسازی فرآیند تولید
چرا بسیاری از پروژههای بهینهسازی در کارخانهها با شکست مواجه میشوند یا اصلاً کلید نمیخورند؟ شناخت این موانع به مدیران کمک میکند پیش از شروع، آماده تقابل با آنها باشند:
مقاومت شدید در برابر تغییر: کارکنان قدیمی و حتی مدیران میانی به دلیل عادت به روشهای سنتی، از تغییر فرآیندها واهمه دارند.
- ترس از شفافیت (فقدان فرهنگ دادهمحور): در برخی مجموعهها، شفاف شدن دادههای واقعی (مثل میزان دقیق ضایعات یا توقفات) به مذاق برخی افراد خوش نمیآید، زیرا عملکرد واقعی آنها را نمایان میکند.
- نگاه جزیرهای به سازمان: عدم هماهنگی بین واحد مالی، تولید و فروش که باعث خنثی شدن اثرات بهبود در یک بخش توسط ناکارآمدی بخش دیگر میشود.
- فقدان زیرساخت دادههای لحظهای: اتکا به گزارشهای دستی و کاغذی که با چند روز تاخیر به دست مدیریت میرسد و عملاً کارایی تصمیمگیری را از بین میبرد.

اشتباهات رایج در بهینهسازی تولید
تکرار برخی خطاهای ذهنی و عملیاتی، تلاشهای کارخانه برای بهبود را به بیراهه میبرد. مهمترین اشتباهات رایج عبارتند از:
- پنداشتن بهینهسازی به عنوان یک پروژه مقطعی: اینکه مدیران تصور کنند با یک بار جابجایی دستگاهها یا یک دوره آموزشی، کار بهینهسازی تمام شده است؛ در حالی که بهینهسازی ماهیت مستمر دارد.
- بهینهسازی بدون داده (تصمیمگرفتن با حدس و گمان): اجرای تغییرات پرهزینه بدون اینکه منشأ اصلی ضایعات یا گلوگاهها با دادههای مستند اثبات شده باشد.
- تمرکز صرف بر سرعت و غفلت از کیفیت: فشار بر خط تولید برای افزایش خروجی، که در نهایت به افت کیفیت و افزایش نرخ برگشتی از مشتری منجر میشود.
- کپیبرداری کورکورانه از مدلهای دیگران: پیادهسازی متدهای موفق یک صنعت خاص در کارخانهای دیگر، بدون توجه به تفاوت در نوع ماشینآلات، محصول و ساختار نیروی انسانی آن مجموعه.

نقش نرم افزار پارمیس استار در بهینهسازی فرآیند تولید
نرم افزار پارمیس استار بهعنوان یک راهکار جامع ERP، هسته مرکزی دادهای و موتور اجرایی بهینهسازی خطوط تولید در صنایع مدرن است. اجرای موفق بهینهسازی فرآیند ساخت زمانی از حد یک تئوری خارج میشود که هر رخداد فیزیکی در کف کارخانه (از ورود مواد اولیه تا خروج کالای نهایی) به صورت لحظهای به دادههای ساختاریافته مالی و عملیاتی تبدیل شود. این راهکار با برقراری جریان پیوسته و بدون واسطه میان واحدهای انبار، تامین، مهندسی تولید، کنترل کیفیت و حسابداری صنعتی، شکاف میان تصمیمات مدیریت ارشد و واقعیت سالن ساخت را از میان برمیدارد.
فلسفه طراحی این پلتفرم بر پایه نگرش زنجیره ارزش استوار است، به این معنا که تولید یک جزیره مستقل نیست، بلکه اثر مستقیم بر نقدینگی، تعهدات فروش و استهلاک تجهیزات سازمان دارد. استقرار این سیستم جامع، سازمانها را از جزیرهای بودن و خطاهای ناشی از گزارشهای دستی رها کرده و بهینهسازی را از یک پروژه مقطعی، به یک رویه استاندارد، مستمر و فرهنگ روزمره در کارخانه تبدیل میکند تا سودآوری عملیاتی به حداکثر برسد.
متدولوژی یا رویکرد بهینهسازی | زیرسیستم تخصصی پارمیس استار | نقش پلتفرم در اجرای موفق متد |
تولید ناب (Lean – حذف اتلاف و موجودی مازاد) | نرم افزار انبارداری و نرم افزار برنامه ریزی خرید و تامین | ردیابی دقیق بچ و سریال، کنترل موجودی پای خط و حذف اتلاف زمان انتظار مواد اولیه |
تئوری محدودیتها (TOC – مدیریت گلوگاه) | نرم افزار برنامه ریزی تولید | زمانبندی ظرفیتمحور (CRP) و همگامسازی سرعت سایر ایستگاههای کاری با گلوگاه اصلی سیستم |
شش سیگما و کیفیت (کاهش تغییرپذیری) | نرم افزار حسابداری تولیدی و کنترل کیفیت | ثبت لحظهای انحرافات پارامتریک در هر ایستگاه پیش از تبدیل شدن به ضایعات و دوبارهکاری |
کنترل هزینه و سودآوری (مدیریت بهای تمامشده) | نرم افزار بهای تمام شده تولید | تخصیص خودکار و مکانیزه مواد، دستمزد و سربار به هر دستور کار برای شناسایی محصولات سودآور و زیانده |
نگهداری پیشگیرانه (PM – کاهش توقفات تجهیزات) | نرم افزار اموال و دارایی ثابت | مدیریت چرخه عمر ماشینآلات، پایش هزینههای نگهداری و استهلاک قطعات برای افزایش شاخص OEE |
تصمیمگیری دادهمحور (چرخه PDCA و پایش مستمر) | نرم افزار داشبورد مدیریتی | ارائه آنلاین و زنده شاخصهای کلیدی عملکرد (KPIs) و گزارشهای انحراف از استاندارد برای مدیریت ارشد |
جمعبندی
بهینهسازی فرآیند تولید نه یک پروژه کوتاه مدت با نقطه پایان مشخص، بلکه یک چرخه مستمر مبتنی بر داده دقیق است. کارخانههایی که این موضوع را یک اقدام یکباره میبینند (مثلاً فقط یک بار چیدمان خط را اصلاح میکنند یا یک پروژه کایزن کوتاهمدت اجرا میکنند)، پس از مدتی به همان نقطه ضعف قبلی بازمیگردند، زیرا هیچ سازوکاری برای پایش مداوم ایجاد نکردهاند. در مقابل، کارخانههایی که زیرساخت دادهای دقیق و فرهنگ بهبود مستمر را نهادینه میکنند، به مزیت رقابتی پایدار دست مییابند که به مرور زمان تقلید آن برای رقبا دشوارتر میشود.
نکتهای که باید بهروشنی درک شود این است که انتخاب روش بهینهسازی (Lean، شش سیگما، کایزن یا TOC) بدون داشتن داده دقیق از وضعیت فعلی خط تولید، چیزی جز حدس و گمان نخواهد بود. بسیاری از کارخانهها به صورت مستقیم به سراغ اجرای یک متدولوژی خاص میروند، بدون آنکه ابتدا تصویر شفافی از گلوگاهها، نقاط هزینهزا و منابع ضایعات خود داشته باشند. نتیجه چنین رویکردی معمولاً اتلاف منابع روی مشکلاتی است که اولویت واقعی کارخانه نیستند.
پیش از اجرای هر روش بهینهسازی، کارخانه باید ابتدا با استقرار یک سیستم دقیق ثبت داده تولید و بهای تمام شده، تصویر شفافی از وضعیت واقعی خط تولید خود به دست آورد. تنها با تکیه بر این داده، میتوان مناسبترین روش بهینهسازی را به درستی انتخاب کرد و اجرای آن را به صورت دورهای و مستمر تکرار نمود.
سؤالات متداول
۱. بهینه سازی فرآیند تولید چیست؟
بهینهسازی فرآیند تولید، مجموعه اقدامات مستمر و هدفمندی است که با هدف کاهش هزینه، حذف اتلاف، افزایش سرعت و بهبود کیفیت، بر روی مراحل مختلف تولید یک محصول اعمال میشود. این فرآیند یک اقدام یکباره نیست، بلکه چرخهای پیوسته از اندازهگیری، تحلیل، اصلاح و بازبینی مجدد است.
۲. تفاوت فرآیند تولید با بهینهسازی فرآیند تولید در چیست؟
فرآیند تولید، مجموعه مراحلی است که مواد اولیه را به محصول نهایی تبدیل میکند و همیشه در کارخانه وجود دارد، حتی اگر ناکارآمد باشد. بهینهسازی، اقدامی فعال و آگاهانه برای بهبود همین مراحل است که نیازمند تحلیل، تصمیمگیری و اجرای مستمر تغییرات است.
۳. بهترین روش بهینهسازی تولید برای کارخانههای کوچک کدام است؟
برای کارخانههای کوچک و متوسط با بودجه محدود، کایزن معمولاً بهترین نقطه شروع است، چرا که نیازمند سرمایهگذاری کلان نیست و نتایج آن سریعتر قابل مشاهده است. در کنار آن، استفاده از اصول پایه Lean مانند 5S نیز میتواند مؤثر باشد.
۴. بهینهسازی فرآیند تولید چه تاثیری بر بهای تمامشده محصول دارد؟
بهینهسازی با کاهش ضایعات، کاهش زمان توقف دستگاهها و افزایش بهرهوری نیروی انسانی، به طور مستقیم بهای تمام شده هر واحد محصول را کاهش میدهد. بر اساس برآوردهای صنعتی، اجرای نظاممند پروژههای بهبود فرآیند میتواند بین ۱۰ تا ۲۵ درصد در هزینههای عملیاتی صرفهجویی ایجاد کند.
۵. آیا بهینهسازی تولید فقط برای صنایع بزرگ کاربرد دارد؟
خیر. نیاز به بهینهسازی تابع اندازه کارخانه نیست، بلکه تابع پیچیدگی فرآیندها و حجم هزینههای جاری تولید است. حتی کسب و کارهای کوچک نیز میتوانند با اجرای روشهای سادهتر مانند کایزن، بهبود محسوسی در بهرهوری خود تجربه کنند.
۶. چرا بسیاری از پروژههای بهبود فرآیند تولید شکست میخورند؟
اصلیترین دلایل شکست شامل نبود داده دقیق برای تصمیمگیری، عدم مشارکت نیروی انسانی خط تولید، نگاه مقطعی به بهینهسازی به جای رویکرد مستمر و انتخاب روش نامناسب بدون شناخت دقیق مشکل واقعی کارخانه است.
۷. چگونه میتوان نتایج بهینهسازی تولید را اندازهگیری کرد؟
نتایج بهینهسازی از طریق شاخصهای مشخصی مانند OEE (اثربخشی کلی تجهیزات)، درصد ضایعات، زمان چرخه تولید، بهای تمامشده هر واحد محصول و نرخ برگشتی مشتری قابل اندازهگیری است. مقایسه این شاخصها قبل و بعد از اجرای هر اقدام اصلاحی، میزان اثربخشی واقعی آن را نشان میدهد.